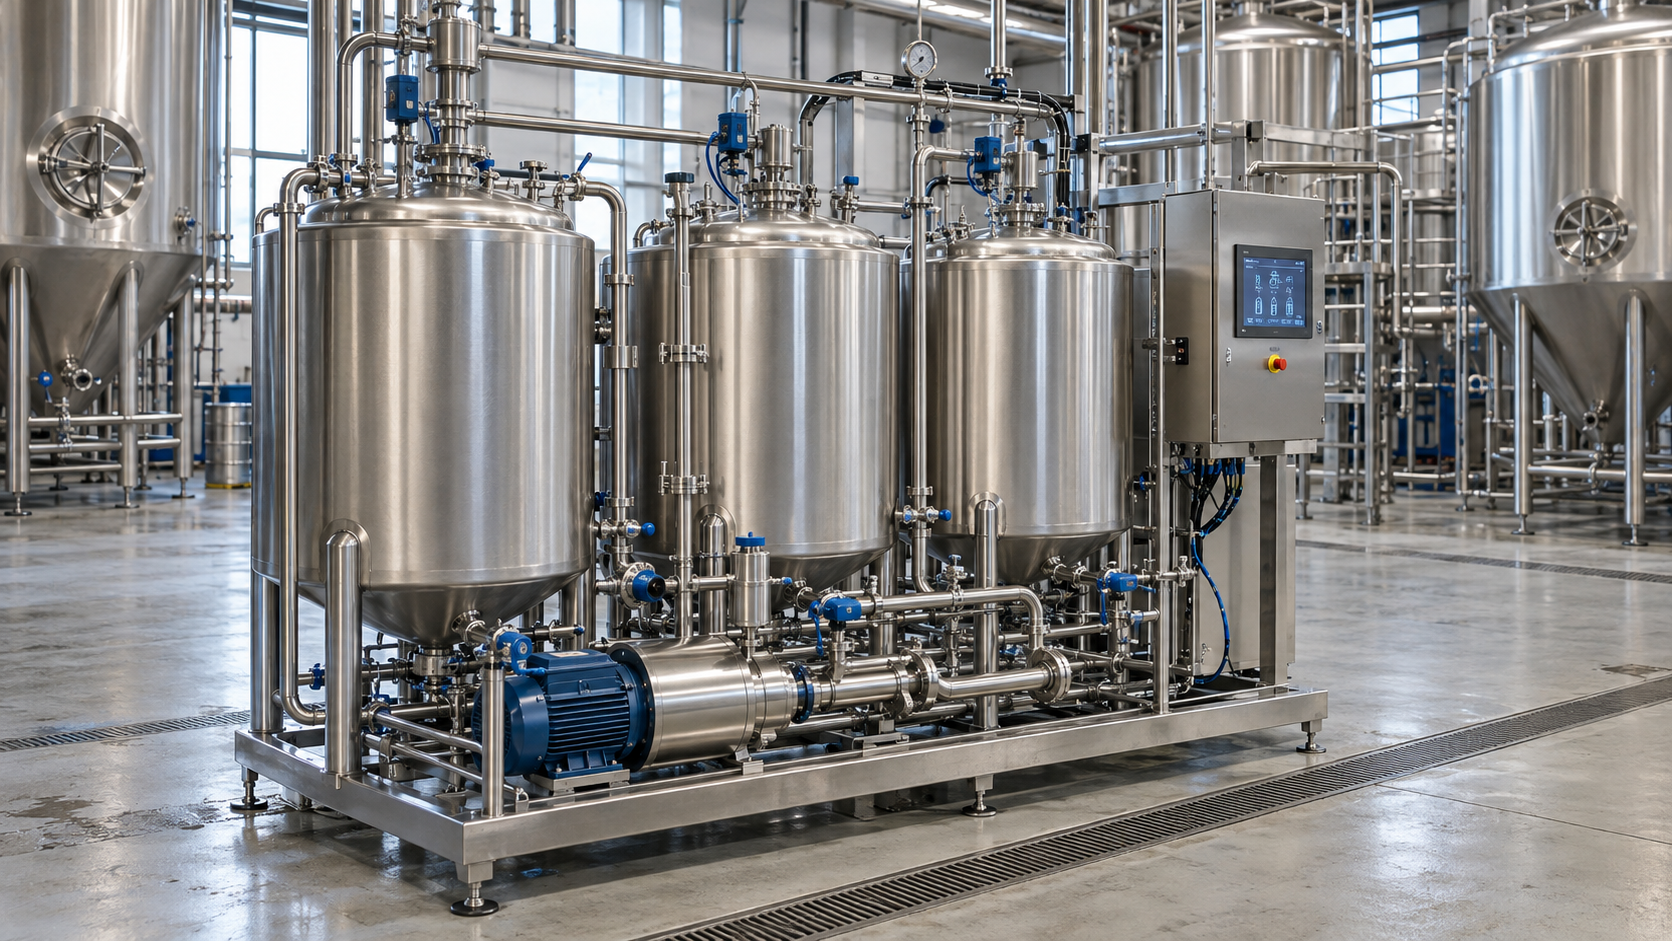
Правильно подобранная CIP-станция должна обеспечивать мойку оборудования в доступные производственные окна и создавать требуемые гидравлические условия на каждом объекте. Поэтому производительность станции нельзя определять только объёмом баков или паспортным расходом насоса.
CIP, Clean-in-Place, означает безразборную мойку оборудования. Моющий раствор и вода проходят по заданному маршруту через трубопроводы, ёмкости, теплообменники и другие аппараты без их разборки для каждой мойки. Для промышленной пивоварни подбор системы CIP-мойки начинается с трёх связанных задач: описания объектов, расчёта гидравлики маршрутов и построения графика моек. Уже из них следуют количество контуров, рабочие точки насосов, объёмы баков, мощность нагрева и требования к автоматике.
Какие данные нужны для подбора CIP-станции
Расчёт начинается с ведомости CIP-потребителей. Для каждого объекта нужно знать геометрию, материалы, характер загрязнений, моющее устройство, допустимые температуру, давление и вакуум, требования изготовителя, схему подачи и возврата раствора. К этому добавляются параметры трубопроводов и производственная программа.
Разные объекты пивоварни предъявляют разные требования к СИП-мойке. У ЦКТ результат зависит от геометрии ёмкости, типа моющей головки, условий её работы, высоты подачи и возврата раствора. Для трубопровода определяющими становятся внутренний диаметр, длина, местные сопротивления и скорость потока. Для пластинчатого теплообменника необходимо учитывать допустимый перепад давления и требования изготовителя. У оборудования розлива часто есть собственная последовательность CIP и ограничения по расходу, температуре и коммутации.
| Объект | Какие данные определяют расчёт |
|---|---|
| ЦКТ и форфасы | Геометрия, моющая головка, требуемые расход и давление у головки, высота, нижний выход, CO₂, допустимые давление и вакуум |
| Трубопроводы | Фактический внутренний диаметр, длина, фитинги, клапаны, перепады высот, полный CIP-маршрут |
| Варочное отделение | Геометрия аппаратов, внутренние элементы, нагревательные поверхности, штуцеры, тип загрязнений |
| Теплообменники | Требования изготовителя по расходу, температуре и допустимому перепаду давления |
| Розлив | Документация изготовителя, внутренние контуры машины, собственные насосы и клапаны, допустимое окно мойки |
Материалы также входят в исходные данные. Проверять следует нержавеющую сталь, эластомеры, мембраны, механические уплотнения и контактирующие с раствором элементы приборов. Совместимость уплотнения оценивается одновременно с продуктом, применяемой химией и температурным режимом.
В техническое задание стоит включить производственную программу: количество варок, загрузку ЦКТ, график освобождения форфасов, работу розлива, сменность и предполагаемое расширение. Станция, рассчитанная для текущего перечня оборудования без календаря его использования, может создать ограничение при росте производства.
Как график моек определяет количество контуров
Количество независимых контуров определяется числом моек, которые требуется выполнить одновременно или в пересекающихся производственных окнах. Число ЦКТ само по себе такого ответа не даёт.
Для каждой мойки нужно определить полный период занятия контура. В него входят подготовка объекта, вытеснение продукта, предварительные ополаскивания, набор требуемого режима, циркуляция, промежуточные операции, переключения клапанов, возврат или сброс раствора, окончательное ополаскивание, дренирование и технологические ожидания.
Рассмотрим условный учебный пример. ЦКТ A доступен для мойки с 07:00 до 09:00, а полный цикл занимает 80 минут. ЦКТ B имеет окно 07:30-09:30 и те же 80 минут. Форфас необходимо вымыть в интервале 08:30-10:00, продолжительность занятия контура составляет 60 минут.
Одного контура недостаточно. Суммарно требуется 220 минут работы, тогда как от начала первого окна до окончания последнего проходит 180 минут. Ограничения отдельных объектов делают задачу ещё жёстче.
С двумя независимыми контурами расписание складывается. ЦКТ A моется на первом контуре с 07:00 до 08:20. ЦКТ B запускается на втором в 07:30 и освобождается в 08:50. В 08:30 первый контур можно переключить на форфас и закончить его мойку к 09:30. Все три объекта попадают в заданные окна.
На этом проверка не заканчивается. С 07:30 до 08:20 и с 08:30 до 08:50 два контура работают одновременно. Следовательно, нужно подтвердить, что общие баки, нагрев, пар или электрическая мощность, водоснабжение, возвратная система и канализация выдерживают такой режим. Два подающих насоса ещё не означают два полноценно независимых контура.
Как определить расход и напор
Для трубопроводов и ёмкостей расход рассчитывается по разной логике. В трубе важна скорость потока по всему маршруту. В ёмкости исходной характеристикой становится выбранное моющее устройство.
Для трубопровода связь расхода и скорости описывается формулой:
Q = v × π × D² / 4
где Q - объёмный расход в м³/с, v - средняя скорость в м/с, D - фактический внутренний диаметр трубы в метрах.
В пивоваренном материале Alfa Laval для CIP трубопроводов рекомендуется минимальная скорость 1,5 м/с. Это рекомендация изготовителя для определённых трубных CIP-задач, а не универсальный режим мойки любого оборудования.
Покажем влияние диаметра на условном расчёте. При D = 0,050 м и принятой скорости 1,5 м/с:
Q = 1,5 × π × 0,050² / 4 = 0,002945 м³/с
После перевода в часовой расход получаем около 10,6 м³/ч.
При внутреннем диаметре 65 мм:
Q = 1,5 × π × 0,065² / 4 × 3600 ≈ 17,9 м³/ч.
Таким образом, одна и та же принятая скорость требует около 10,6 м³/ч в трубе с внутренним диаметром 50 мм и около 17,9 м³/ч при 65 мм. Именно внутренний диаметр имеет значение для этого расчёта.
Маршрут обычно состоит из участков разных диаметров, клапанов, отводов, теплообменников и других сопротивлений. Поэтому после определения требуемого расхода рассчитывают потери давления на всём пути.
Для ЦКТ расчёт начинается с моющей головки. Статический распылительный шар, ротационная распылительная головка и ротационная струйная головка имеют разные характеристики. Изготовитель задаёт требуемое сочетание расхода и давления для конкретного устройства и конфигурации.
Насос для СИП-мойки подбирается по рабочей точке расход-напор. Требуемое давление непосредственно у головки нельзя заменять давлением на выходе насоса. Между ними находятся высота подъёма и гидравлические потери трассы. В одном опубликованном Alfa Laval пивоваренном примере для получения примерно 5 бар на входе конкретной моющей головки наверху танка требовалось около 7,5 бар на выходе CIP-насоса. Эти значения относятся к конкретной системе. Для другой пивоварни разница определяется её маршрутом.
Возврат раствора и объём баков
Расчёт подачи должен сопровождаться расчётом возврата. Если в устойчивом режиме подача превышает способность системы вернуть раствор, жидкость начинает накапливаться в объекте.
Условие можно представить простым балансом:
dV / dt = Qподачи - Qвозврата.
Для самотечного возврата проверяют диаметр нижнего выхода, длину и конфигурацию трассы, перепад высот, сопротивление клапанов, возможность выхода газа и допустимый уровень жидкости в объекте. При принудительном возврате дополнительно требуется характеристика насоса и оценка его работы при реальных температуре и газосодержании.
Последний фактор особенно важен для ёмкостей. Возвратный поток способен содержать значительную долю газа. GEA указывает возврат моющих растворов среди областей применения самовсасывающего насоса Hilge SIPLA. Эта модель рассчитана в том числе на среды с высоким содержанием газа. Характеристику обычного центробежного насоса на воде нельзя автоматически переносить на такой режим.
Объём CIP-баков рассчитывают через общий запас раствора в системе. Во время циркуляции часть жидкости находится в подающей и возвратной трассах, теплообменнике, арматуре и самом объекте. Одновременно в баке должен сохраняться уровень, достаточный для устойчивой работы насоса, а при возврате должен оставаться свободный объём.
Поэтому в предложении поставщика следует различать полный геометрический объём бака и его допустимый рабочий диапазон. Полный объём включает зоны, которыми нельзя свободно распоряжаться в процессе: нижний остаток, ограничение минимального уровня и верхний свободный объём.
Универсальный процент от объёма самого большого ЦКТ для выбора бака не даёт надёжного результата. Аналогично нельзя заранее назначить обязательное число баков. Баки воды, щёлочного или кислотного раствора и возвращаемых сред появляются в схеме в соответствии с принятой технологией использования и восстановления растворов.
Как выбрать архитектуру и проверить ресурсы
Мобильная СИП-мойка может быть рациональной при небольшом количестве объектов, редких циклах и допустимых ручных подключениях. При увеличении числа маршрутов возрастает значение воспроизводимости коммутации, времени подключения и зависимости от действий оператора.
Стационарная централизованная CIP-станция позволяет обслуживать множество маршрутов из одной точки и автоматизировать их переключение. При большой территории предприятия длинные трассы увеличивают удерживаемый объём, потери давления, время вытеснения растворов и теплопотери.
Распределённая схема размещает CIP-узлы ближе к отдельным группам оборудования. Она способна сократить часть длинных маршрутов, однако увеличивает количество оборудования, арматуры, приборов и точек обслуживания. Выбор между централизованной и распределённой архитектурой требует сравнения всей схемы пивоварни.
Отдельное решение связано с повторным использованием растворов. Возврат рабочих растворов требует баков, разделения фаз и критериев, по которым среда возвращается в хранение или направляется в сток. Одноразовая схема меняет баланс воды, химии, нагрева и стоков. Экономику обоих вариантов оценивают по одинаковой производственной программе.
Ресурсы рассчитываются в двух измерениях. Первое - суммарное потребление за цикл. Второе - пиковая потребность. Для нагрева это особенно заметно: одинаковое количество раствора можно нагреть за разное время, получив совершенно разные требования к установленной мощности. При нескольких контурах нужно анализировать совпадение пиков нагрева, воды и сброса в канализацию.
Автоматика, качество мойки и безопасность ЦКТ
Автоматическая CIP-мойка должна обеспечивать воспроизводимое выполнение заданной программы и регистрацию критичных параметров. К основным контролируемым величинам относятся время, температура, расход и состояние моющего раствора. Конкретный набор приборов определяется архитектурой станции и требованиями процесса.
Проводимость широко применяется для распознавания фаз и контроля растворов. Её показания зависят от состава жидкости и температуры. Поэтому перевод проводимости в концентрацию корректен для известной среды и подтверждённой зависимости между концентрацией, температурой и измеряемым сигналом. Проводимость сама по себе не доказывает чистоту оборудования.
Важно разделять контроль выполнения рецепта и подтверждение результата мойки. Запись требуемых температуры, времени и расхода показывает, что система выполнила заданную программу. Эффективность самой программы должна быть подтверждена отдельно по критериям предприятия.
Рибофлавиновый тест также имеет конкретную область применения. 3-A описывает его как способ оценки покрытия поверхностей распылительным устройством и отдельно указывает, что такой тест не следует считать испытанием очищаемости ёмкости.
Для ЦКТ появляется дополнительный блок безопасности. Остаточный CO₂, изменение температуры, опорожнение и работа с моющими растворами способны создавать опасные перепады давления. Alfa Laval указывает щелочную мойку в атмосфере CO₂ и холодное ополаскивание после горячей мойки среди сценариев возникновения вакуума в закрытом танке.
Поэтому при проектировании необходимо знать допустимое давление и вакуум конкретного ЦКТ, параметры защитной арматуры и состояние газового пространства во время CIP. Конкретная последовательность удаления CO₂, вентиляции, подачи химии и ополаскивания определяется документацией оборудования, оценкой рисков и утверждённой программой предприятия. Универсальную последовательность для всех ЦКТ назначать нельзя.
Что сравнивать в предложениях и проверять при приёмке
Предложения поставщиков имеет смысл сравнивать после приведения к одинаковым исходным условиям. Одинаковая цифра расхода насоса мало говорит о реальной способности станции обслуживать пивоварню, если различаются трассы, число контуров, нагрев, возврат и границы поставки.
| Что сравнивать | Что должно быть указано в предложении | Что проверить |
|---|---|---|
| Обслуживаемые объекты | Перечень ЦКТ, форфасов, трубопроводов, теплообменников, варочного и другого оборудования | Совпадает ли перечень с техническим заданием |
| Количество контуров | Число одновременно работающих независимых CIP-контуров | Какие общие ресурсы ограничивают реальную одновременность |
| Производительность подачи | Расход каждого контура, м³/ч | Где именно гарантируется расход - на насосе или непосредственно у объекта |
| Напор | Рабочий напор насоса и требуемое давление у потребителя | Учтены ли высота, длина трассы, диаметры и местные сопротивления |
| Наиболее неблагоприятный маршрут | Расчёт удалённого или гидравлически тяжёлого потребителя | Подтверждаются ли требуемые расход и давление именно на этом маршруте |
| Возврат раствора | Самотёк или принудительный возврат, производительность возвратного насоса | Учтены ли газосодержание, перепад высот, накопление жидкости и переходные режимы |
| Баки | Полный и полезный объём каждого бака, назначение | Достаточен ли рабочий запас после заполнения трасс и оборудования, остаётся ли свободный объём для возврата |
| Нагрев | Тип нагрева, мощность, производительность теплообменника | За какое время достигается требуемая температура и возможно ли это при одновременной работе контуров |
| Вода | Требуемый расход, давление, температура и качество воды | Соответствуют ли пиковые значения возможностям предприятия |
| Пар или электроэнергия | Максимальная потребляемая мощность | Сравнивается ли именно пиковая нагрузка, а также расход за полный цикл |
| Канализация | Максимальный расход сброса и условия стока | Выдерживает ли существующая система одновременные фазы мойки и ополаскивания |
| Моющие устройства | Типы и модели головок, рабочие расходы и давления | Соответствуют ли они геометрии конкретных ёмкостей и требованиям изготовителя |
| Автоматика | Программируемый контроллер и панель оператора (PLC/HMI), программы мойки, архивирование, датчики температуры, расхода, давления, проводимости, уровня | Какие параметры реально регистрируются и какие используются в блокировках |
| Разделение сред | Клапанная схема и логика переключений | Как исключается ошибочное соединение продукта, воды и моющих растворов |
| Материалы | Марка стали, материалы уплотнений, мембран и приборов | Подтверждена ли совместимость с рабочими температурами и применяемой химией |
| Комплектность | Насосы, баки, теплообменник, дозирование, арматура, приборы, шкаф управления, трубная обвязка | Какие узлы потребуется покупать отдельно |
| Границы поставки | Чёткое описание точки начала и окончания ответственности поставщика | Входят ли трубопроводы до объектов, возврат, монтажные материалы, кабели и подключение инженерных коммуникаций |
| Монтаж | Монтаж, сварка, электромонтаж, изоляция, подключение к существующим системам | Какие работы включены в цену и кто отвечает за интеграцию |
| Пусконаладка | Объём работ и продолжительность участия специалистов | Входит ли настройка реальных маршрутов и рецептов |
| Документация | Технологические схемы трубопроводов и приборов (P&ID), электрические схемы, перечень оборудования, инструкции, паспорта, программы обслуживания | Передаётся ли комплект, достаточный для эксплуатации и последующей модернизации |
| Испытания | Заводские приёмочные испытания (FAT), испытания после монтажа, проверяемые параметры и методика | Какие показатели измеряются на площадке и какие критерии считаются выполнением договора |
| Производственный график | Расчётная способность станции выполнить заданное число моек в заданные окна | Проверена ли именно производственная программа, а не номинальная производительность оборудования |
| Масштабирование | Резерв по насосам, нагреву, автоматике и будущим подключениям | Можно ли добавить новые ЦКТ или оборудование без полной реконструкции CIP |
| Сервис | Гарантия, наличие запасных частей, удалённая поддержка, выезд специалистов | Каковы сроки реакции и состав гарантийных обязательств |
| Капитальные затраты (CAPEX) | Полная стоимость поставки, монтажа и запуска | Сопоставляется ли одинаковый объём оборудования и работ |
| Эксплуатационные затраты | Вода, химия, тепло, электроэнергия, стоки, труд, обслуживание | Рассчитаны ли расходы на одной и той же производственной программе |
Главное правило сравнения — зафиксировать гарантированный результат на объекте. Например: при согласованной конфигурации маршрута станция обеспечивает требуемые расход и давление у наиболее удалённого потребителя и способна выполнить заданный график моек при оговорённых ресурсах предприятия. Приведение предложений к общей технической базе позволяет сравнивать поставщиков по составу решения, цене и стоимости владения.
Ключевые выводы
Правильно подобранная CIP-станция начинается с описания самой пивоварни. Список оборудования, моющие устройства, диаметры и длины трасс, требования изготовителей и производственный график дают исходную модель, из которой рассчитывается конфигурация станции.
Первое. Количество CIP-контуров определяется графиком моек. Важны допустимые окна каждого объекта и полное время занятия контура с учётом подготовки, нагрева, циркуляции, ополаскиваний, переключений, возврата и ожиданий. Когда обязательные операции невозможно последовательно разместить в заданных окнах, появляется основание для второго контура. Одновременно требуется проверить общие ресурсы станции.
Второе. Расход и напор рассчитываются для конкретного объекта и конкретного маршрута. Для трубопроводов важны внутренний диаметр, выбранная расчётная скорость и гидравлические потери. Для ёмкостей исходной точкой служит характеристика установленного моющего устройства. Рабочую точку насоса следует определять по требуемым расходу и напору у потребителя с учётом всей трассы.
Третье. Возврат раствора имеет такое же значение, как подача. Недостаточная пропускная способность возвратного маршрута приводит к накоплению жидкости в объекте и изменению условий мойки. Для ЦКТ и других ёмкостей необходимо учитывать газосодержание возвратного потока, геометрию нижнего выхода, перепад высот и характеристики возвратного насоса, если он используется.
Четвёртое. Объём CIP-баков определяется материальным балансом всей системы. В расчёт входят объём трасс и оборудования, жидкость внутри объекта, минимальный уровень для устойчивой работы насоса и необходимый диапазон для возврата раствора. Полный геометрический объём бака и его полезный рабочий объём должны рассматриваться раздельно.
Пятое. Производительность CIP-станции следует оценивать по способности выполнить производственное расписание пивоварни. При сравнении предложений поставщиков необходимо привести их к одной исходной задаче и проверить наиболее неблагоприятные маршруты, одновременную работу контуров, нагрев, возврат, воду, канализацию, автоматику и границы поставки.
В результате техническое задание на CIP-станцию должно отвечать на несколько связанных вопросов: какие объекты моются, когда они должны быть готовы, какие параметры требуются непосредственно у каждого объекта, как возвращается раствор, какие ресурсы доступны предприятию и какую производственную программу станция должна обеспечивать сегодня и после планируемого расширения.
Если вы готовите новую CIP-станцию, расширяете пивоварню или сравниваете несколько предложений поставщиков, в Институт Брожения можно передать список оборудования, схему технологических и CIP-трасс и производственный график. По этим исходным данным можно предметно обсуждать конфигурацию станции, количество контуров, требуемые рабочие точки оборудования и требования, которые стоит зафиксировать в техническом задании до закупки.
Источники
- Alfa Laval. Brewery CIP Webinar Q&A, 2020. Расход, скорость потока, гидравлические потери и рабочие условия моющих устройств.
- Alfa Laval. LKRK Product Leaflet. Характеристики статических моющих устройств.
- Alfa Laval. SB Anti Vacuum Valve. Условия возникновения вакуума в танках.
- GEA. Hilge SIPLA. Самовсасывающие насосы для CIP-возврата и сред с высоким содержанием газа.
- Tetra Pak. Cleaning in Place. Основные управляемые параметры CIP.
- 3-A Sanitary Standards, Inc. Riboflavin Testing: A Valuable Evaluation Tool. Оценка покрытия поверхности моющим устройством и ограничения испытания.
- EHEDG. Guideline 50: Hygienic Design Requirements for CIP Installations. Использована открытая информация об области документа; полный текст требует отдельного доступа.