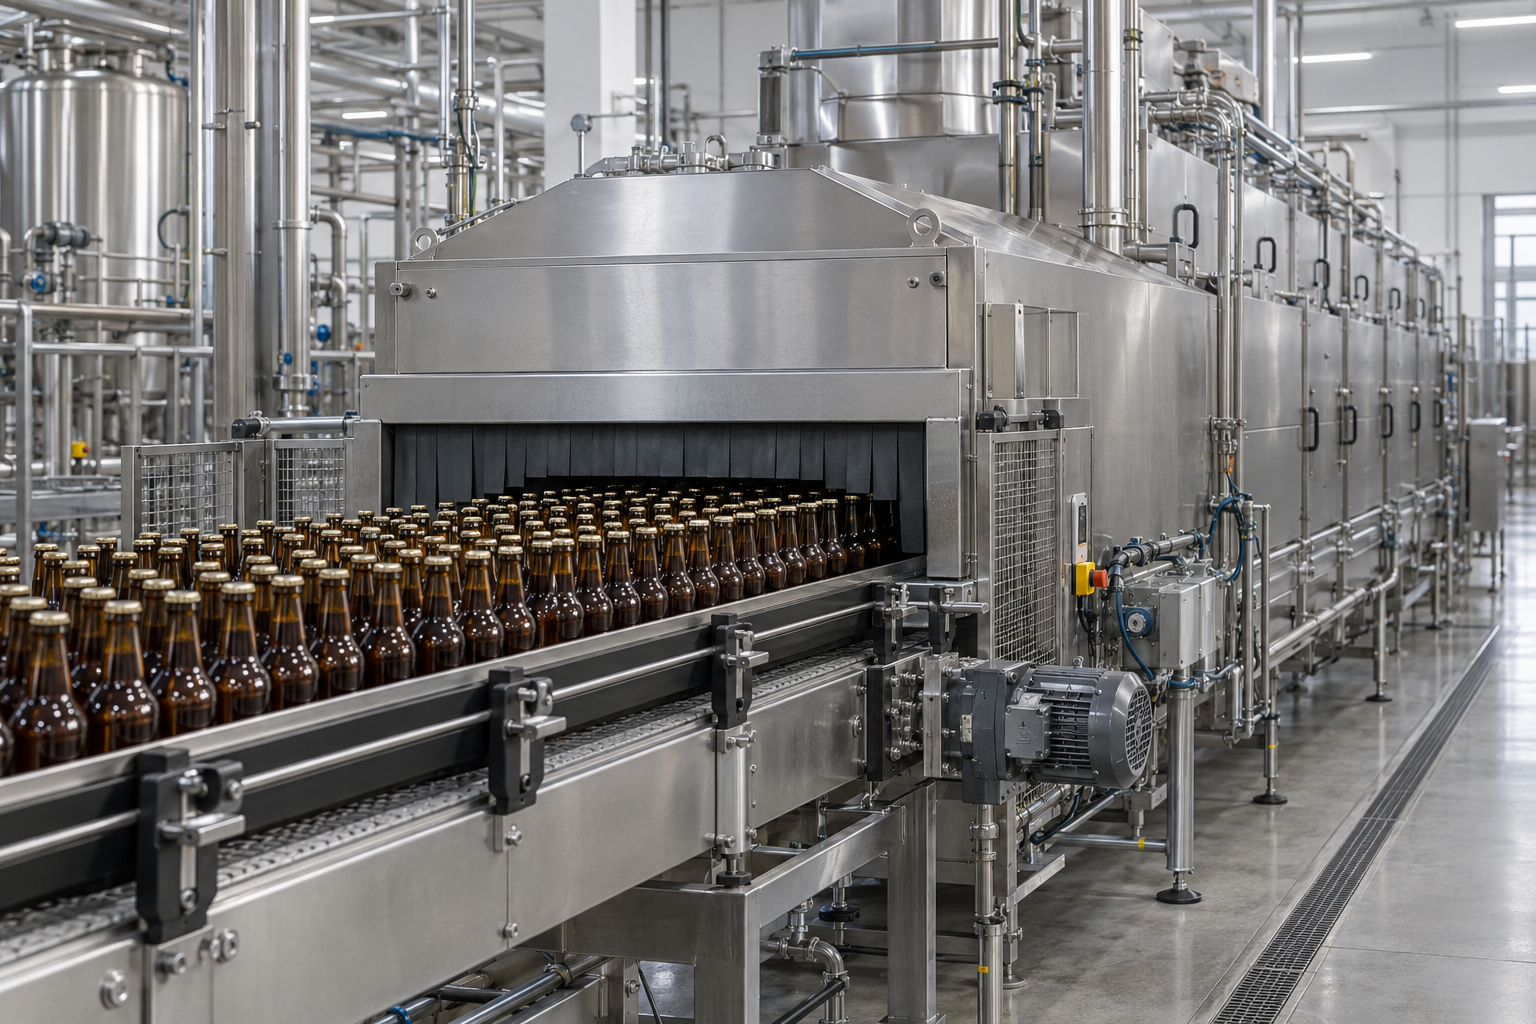
Пастеризация пива может происходить до розлива — в потоке — либо после розлива, когда бутылка или банка уже закрыта. Выбор между этими схемами определяет гораздо больше, чем тип пастеризатора. Он влияет на гигиеническую архитектуру линии, требования к наполнителю, накопителям и автоматике, тепловую нагрузку на продукт, занимаемую площадь и фактическую производительность участка розлива.
Для инженерного выбора полезно начинать с одного вопроса: в какой точке технологической цепочки должна заканчиваться микробиологически критичная зона?
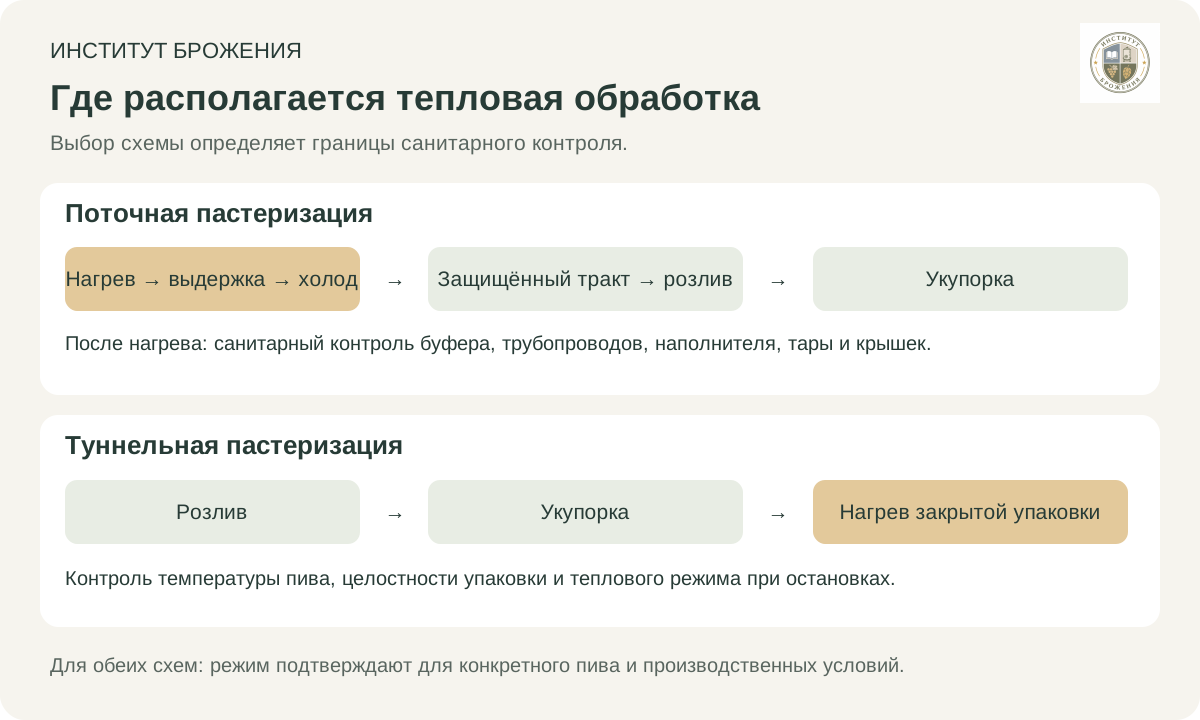
При поточной пастеризации пиво получает тепловую обработку перед наполнителем, поэтому весь путь после пастеризатора остаётся частью защищённого технологического контура. При туннельной схеме тепловую обработку проходит уже закрытая упаковка, а значит, пастеризация располагается практически в конце производственного пути продукта.
Именно эта разница во многих проектах становится главным аргументом при выборе оборудования.
Как работают две схемы пастеризации пива
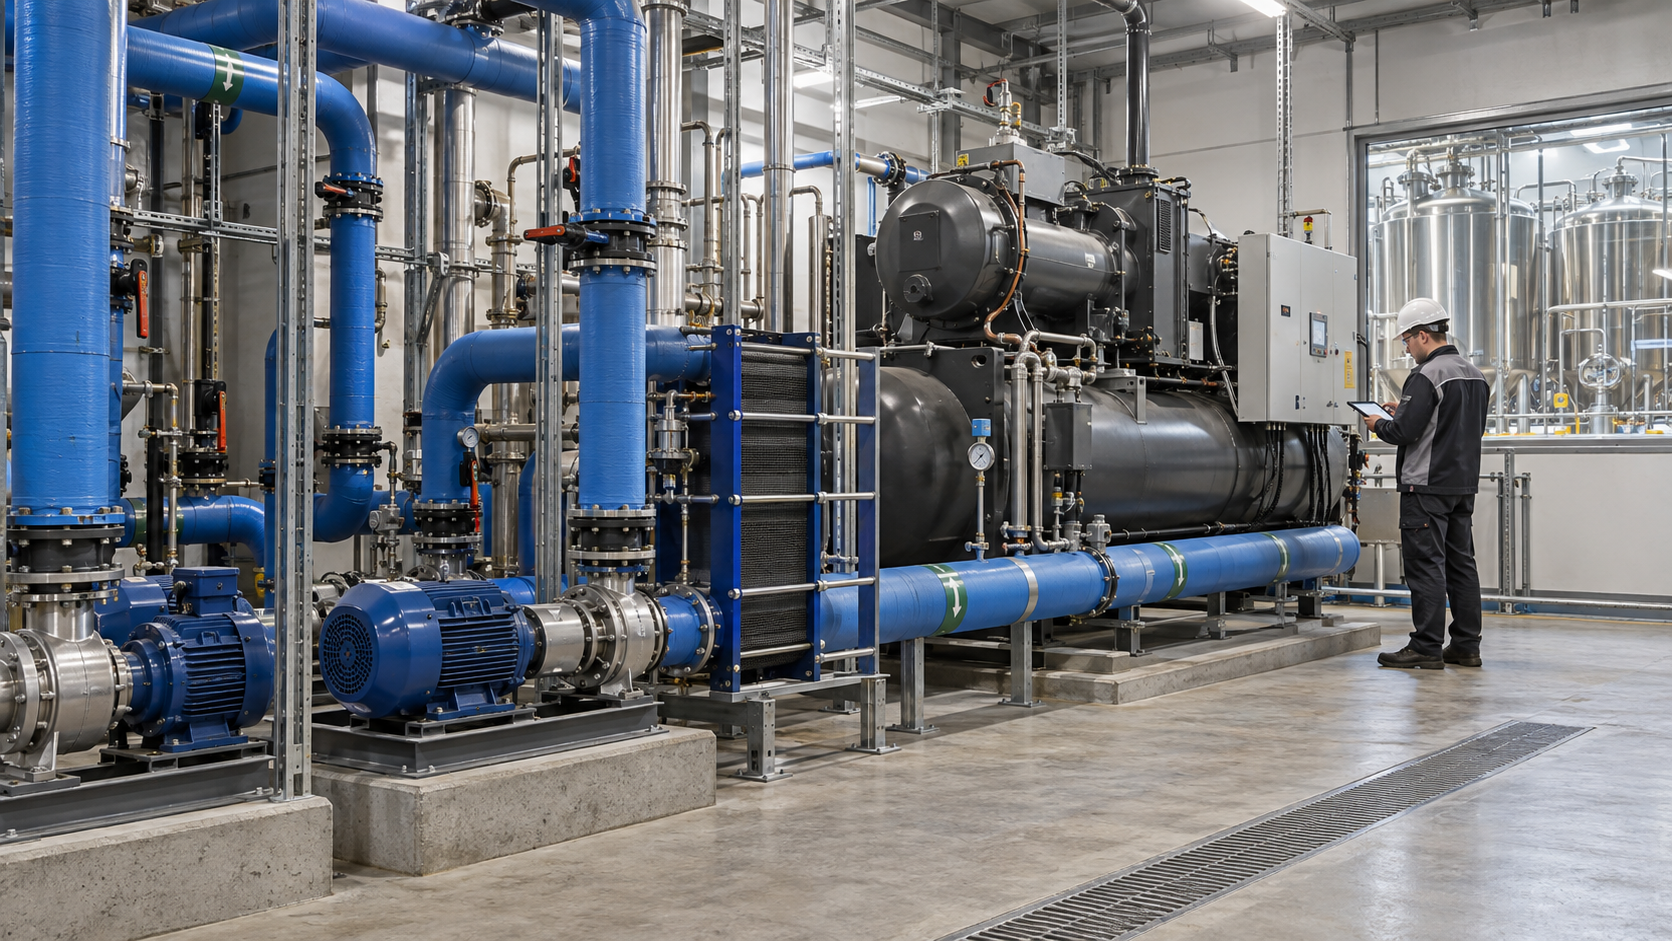
При поточной пастеризации пива, которую также называют flash- или HTST-пастеризацией, продукт проходит через теплообменник. Пиво сначала нагревается, затем выдерживается при заданной температуре необходимое время и после этого охлаждается. Большая часть тепла может рекуперироваться: горячий обработанный продукт отдаёт энергию холодному пиву, поступающему в установку.
После пастеризатора пиво направляется к розливу напрямую или через промежуточную буферную ёмкость.
Туннельная схема устроена иначе. Сначала пиво разливают в бутылку или банку и укупоривают. Затем упаковка движется через туннельный пастеризатор, последовательно проходя зоны предварительного нагрева, пастеризации и охлаждения. Пиво прогревается через стенку тары, поэтому процесс обладает заметной тепловой инерцией.
Главное различие можно свести к следующей таблице.
| Параметр | Поточная пастеризация | Туннельная пастеризация |
|---|---|---|
| Где находится пастеризатор | Перед розливом | После розлива и укупорки |
| Что нагревается | Пиво в потоке | Пиво вместе с бутылкой или банкой |
| Защита продукта после обработки | Буфер, трубопроводы, наполнитель, укупорка | Сохранение целостности и герметичности обработанной упаковки |
| Тепловая инерция | Низкая | Высокая |
| Занимаемая площадь | Обычно небольшая | Значительная |
| Зависимость от формата тары | Относительно небольшая | Высокая |
| Работа при остановках линии | Через standby, рециркуляцию или буфер | Требует управления временем пребывания и температурой зон |
| Основной риск проекта | Повторная контаминация после пастеризации | Недостаточная или избыточная тепловая нагрузка упаковки |
Поточный пастеризатор для пива часто привлекателен компактностью и гибкостью. Туннельный пастеризатор даёт сильное преимущество там, где пивоварня хочет сформировать тепловой барьер уже после заполнения и укупорки упаковки.
Пастеризационные единицы: что именно мы считаем
Для описания тепловой обработки в пивоварении применяют пастеризационные единицы — PU, или ПЕ.
Исторически одна пастеризационная единица соответствует воздействию температуры 60 °C в течение одной минуты.
При постоянной температуре традиционная пивоваренная зависимость записывается как:
PU = t × 1,393^(T − 60)
где t — время в минутах, а T — температура продукта в °C.
Для реального процесса с изменяющейся температурой тепловое воздействие суммируется по всей температурной истории продукта.
В основе формулы лежит параметр z — повышение температуры, при котором время десятикратного снижения численности конкретного микроорганизма в заданной среде уменьшается в десять раз. Это время называют D-значением. В традиционной пивоваренной формуле используется z около 6,9 °C.
Этот параметр заслуживает особого внимания. Научные исследования показывают, что z зависит от вида и штамма микроорганизма, состава продукта и условий среды. Для разных дрожжей и бактерий опубликованы существенно различающиеся значения.
Поэтому число PU удобно как единый технологический язык, однако оно приобретает биологический смысл только вместе с информацией о продукте и целевой микрофлоре.
Назначение одного универсального количества пастеризационных единиц для всех сортов пива создаёт ложное ощущение точности. Алкоголь, pH, CO₂, остаточный экстракт и состав продукта влияют на устойчивость микроорганизмов к нагреву.
Безалкогольное пиво требует самостоятельной оценки рисков. Снижение содержания этанола меняет барьерные свойства продукта. Целевые микроорганизмы, условия хранения и режим обработки определяют и подтверждают для конкретной рецептуры.
В туннельном пастеризаторе важна температура пива
У туннельного пастеризатора существуют две температуры: температура воды, которой орошается упаковка, и температура самого продукта внутри бутылки или банки.
Микробиологическая летальность определяется второй.
После входа упаковки в горячую зону поверхность бутылки или банки прогревается быстро, тогда как центр продукта реагирует с запаздыванием. На температурную кривую влияют объём, форма упаковки, начальная температура, материал тары и движение жидкости внутри неё.
Поэтому контрольную точку внутри упаковки выбирают и подтверждают температурным картированием для конкретной тары и продукта. Место самого медленного прогрева зависит от теплообмена и движения жидкости. Фиксировать одну универсальную высоту датчика для всех бутылок и банок методически рискованно.
Отсюда следует важный принцип подготовки технического задания. Формулировка «пастеризатор на 12 000 бутылок в час, режим 60 °C» описывает проект недостаточно подробно.
Поставщику нужны:
- точная бутылка или банка;
- номинальный объём;
- геометрия;
- масса упаковки;
- температура продукта на входе;
- требуемые пастеризационные единицы;
- максимальная допустимая температура продукта;
- диапазон скоростей линии;
- сценарии остановок.
После этого можно корректно моделировать температурный профиль продукта.
Поточная пастеризация предъявляет повышенные требования к розливу
При поточной пастеризации тепловой барьер располагается перед наполнителем. Поэтому после пастеризатора начинается зона, где уже обработанный продукт должен сохранить достигнутую микробиологическую стабильность.
В неё могут входить:
- буферная ёмкость;
- продуктопроводы;
- клапаны;
- наполнитель;
- укупорщик;
- внутренние поверхности упаковки и крышек.
Состояние этого участка непосредственно влияет на результат.
Именно поэтому выбор поточной пастеризации должен сопровождаться оценкой санитарной архитектуры розлива. Достаточность высокогигиеничного исполнения, безразборной мойки CIP и санитарной обработки подтверждают производственным контролем и валидацией. Обозначение ultraclean в предложении поставщика следует раскрыть через конкретные конструктивные решения и проверяемые результаты.
У поточной схемы есть ещё несколько инженерных особенностей.
В пластинчатом теплообменнике пастеризованный и непастеризованный продукт движутся рядом, разделённые металлической пластиной. Проект должен обеспечивать положительный перепад давления со стороны обработанного продукта, чтобы возможная негерметичность не направляла необработанное пиво в пастеризованный поток.
Давление также должно соответствовать температуре и содержанию CO₂, чтобы пиво сохраняло карбонизацию и не образовывало газовых карманов.
Наконец, важным параметром является время пребывания. Отношение объёма выдерживателя к расходу даёт среднее расчётное время. Реальный поток имеет распределение скоростей: часть продукта проходит аппарат быстрее. При валидации подтверждают достаточную обработку наиболее быстро проходящей части потока, включая максимальный разрешённый расход. Проверяют также автоматический отвод продукта при нарушении режима и условия возобновления подачи к наполнителю.
Остановки линии меняют требования к пастеризатору
Линия розлива редко работает весь день с одной постоянной скоростью. Возникают кратковременные остановки наполнителя, проблемы этикетировочной машины, смена упаковочного материала, накопление продукции на конвейерах.
Для туннельного пастеризатора остановка особенно чувствительна: упаковка, находящаяся внутри горячей зоны, продолжает получать тепло.
Современная автоматика поэтому пересчитывает тепловую нагрузку и корректирует температуры зон. KHS описывает такое динамическое управление для Innopas SX. Это возможность конкретной системы: допустимые скорости, продолжительность остановок и температурные ограничения закрепляют в гарантии поставщика для выбранного продукта и упаковки.
При поточной пастеризации остановка розлива решается иначе. Пастеризатор может перейти в standby, продукт может рециркулировать либо поступать в буферную ёмкость. Такой буфер позволяет временно развязать тепловой процесс и наполнитель по производительности. Его полезный объём и санитарный статус входят в расчёт; повторный нагрев при рециркуляции учитывают в температурной истории продукта.
У каждой схемы поэтому появляется свой ответ на вопрос об остановках.
Как пастеризатор связан с V-graph линии
При проектировании линии розлива производительность отдельных машин обычно выбирают с определёнными резервами относительно ведущего оборудования.
Часто ведущей машиной выступает наполнитель. Машины до и после него получают запас скорости, а накопители помогают переживать кратковременные остановки. Такой профиль производительности иногда называют V-graph.
Пастеризатор вносит в эту схему дополнительное ограничение.
Для поточной установки буфер способен существенно сгладить связь с наполнителем.
Для туннельной машины скорость движения упаковки напрямую связана с временем теплового воздействия. Увеличение или уменьшение производительности требует соответствующего изменения температурного режима.
Поэтому при выборе туннельного пастеризатора важно смотреть на всю линию: наполнитель, укупорку, пастеризатор, этикетировочную машину, упаковщик и накопительные конвейеры.
Ведущий участок выбирают по ограничениям всего процесса. Туннельный пастеризатор может ограничивать допустимую скорость линии, поэтому положение наполнителя в нижней точке V-graph требует проектного обоснования. Скоростная матрица должна обеспечивать и восстановление накоплений, и соблюдение теплового режима.
Паспортная производительность и выпуск за смену
Предположим, паспортная скорость линии составляет 12 000 бутылок в час и эта же скорость подтверждена как устойчивая рабочая на выбранном продукте.
За восьмичасовую смену теоретический выпуск составляет:
12 000 × 8 = 96 000 бутылок.
Теперь введём условную производственную программу:
- две переналадки по 20 минут;
- санитарная операция — 45 минут;
- суммарные короткие остановки — 30 минут.
Из 480 минут смены производительными остаются:
480 − 40 − 45 − 30 = 365 минут, или примерно 6,08 часа.
Выпуск до отбраковки составит:
12 000 × 365 / 60 = 73 000 бутылок.
При условной доле годной продукции 99% полезный выпуск получится:
73 000 × 0,99 = 72 270 бутылок за смену.
Категории времени здесь взаимно исключаются. Снижение скорости и брак учитываются отдельно; повторное применение коэффициента OEE к уже учтённым потерям исказило бы результат. Все числа примера условны.
Поэтому при запросе пастеризатора поставщику полезнее сообщить производственную программу за смену, чем одну цифру в бутылках в час.
Как тепловая обработка влияет на вкус
Основная задача пастеризации — микробиологическая стабильность. Коллоидная и вкусовая стабильность требуют самостоятельной работы.
Пастеризационные единицы описывают обработку по выбранной модели микробиологической летальности. Для оценки вкусовых изменений нужны дополнительные критерии: одинаковое число ПЕ при разных сочетаниях температуры и времени может сопровождаться различной степенью старения. Сенсорный результат проверяют на конкретном пиве, включая хранение контрольных партий.
Нагрев ускоряет химические реакции, связанные со старением пива. Существенную роль играет кислород: тепловая нагрузка и кислородный фон взаимодействуют между собой и влияют на образование соединений aged flavour.
Степень эффекта зависит от сорта пива, состава, содержания растворённого кислорода, температуры и продолжительности обработки.
Поэтому современная логика управления процессом состоит в достижении заданной микробиологической летальности при минимально достаточной тепловой нагрузке.
Именно для этого туннельные пастеризаторы считают накопленные PU, а современные поточные системы точно контролируют температуру и время выдержки.
Сам факт пастеризации ещё не определяет вкусовую стабильность продукта. Пиво с высоким содержанием кислорода может стареть быстро даже при очень аккуратно подобранном режиме. Пиво с хорошо контролируемым кислородом получает значительно более благоприятные исходные условия.
Как сравнивать энергетику двух схем
Энергетическое сравнение следует проводить на конкретной линии.
Рассмотрим условный пример расчёта тепловой мощности. Температура 72 °C служит исходным числом энергетического баланса; пригодность технологического режима и время выдержки определяются отдельно.
Производительность составляет 12 000 бутылок/ч по 0,5 л, то есть 6 000 л пива в час. Условно принимаем массу продукта 6 000 кг/ч и теплоёмкость 4,0 кДж/(кг·К).
Для поточного нагрева с 4 до 72 °C валовая тепловая нагрузка составит:
P = ṁ × cp × ΔT / 3600
Здесь ṁ — массовый расход в кг/ч; деление на 3600 переводит кДж/ч в кВт.
P = 6000 × 4,0 × 68 / 3600 ≈ 453 кВт.
Это количество тепла, которое нужно передать продукту без учёта рекуперации.
Пластинчатый теплообменник способен вернуть значительную часть энергии. Если исключительно для условного примера принять 90 % регенерации, внешняя чувствительная тепловая нагрузка составит около:
453 × 0,10 ≈ 45 кВт
Это мощность дополнительного нагрева продукта в принятой модели. Для сметы отдельно добавляют прогрев оборудования, тепловые потери, санитарные циклы, охлаждение и электроэнергию вспомогательных потребителей. Условные 90% регенерации характеризуют этот пример; договорной гарантией расхода установки такая оценка служить не может.
Для туннельной схемы нужно учитывать нагрев упаковки.
Если стеклянная бутылка весит условно 300 г, линия 12 000 бутылок/ч перемещает через пастеризатор:
12 000 × 0,30 = 3 600 кг стекла в час.
Эта масса также нагревается и затем охлаждается.
Для алюминиевой банки тепловая масса упаковки значительно меньше.
Поэтому сравнивать две схемы по паспортной мощности нагревателя некорректно. Для расчёта полной стоимости владения — TCO — нужны конкретная упаковка, рекуперация тепла, расход воды, производительность, загрузка и фактический режим эксплуатации.
Для поточной схемы в границы проекта включают санитарный тракт, возможную модернизацию наполнителя и буфер. Для туннельной — конвейеры, водоподготовку и строительную подготовку площадки. У поставщиков запрашивают удельные расходы на гектолитр при одной согласованной программе выпуска годного пива.
Что должно войти в техническое задание
Перед запросом предложений на пастеризатор для пива стоит собрать следующие исходные данные:
- ассортимент пива и граничные продукты;
- алкоголь, pH, CO₂ и экстракт;
- фильтрованное или нефильтрованное исполнение;
- наличие безалкогольных продуктов;
- бутылки и банки со всеми объёмами и геометриями;
- температуру продукта на входе;
- требуемую температуру после обработки;
- номинальную и полезную сменную производительность;
- количество переналадок;
- микробиологическую статистику производства;
- целевой подход к PU и валидации;
- тип наполнителя и уровень его гигиены;
- типичные остановки линии;
- доступные накопители;
- параметры горячей воды, пара, холода, воды и электроэнергии;
- ограничения по площади;
- планируемое расширение ассортимента.
Для приёмочных испытаний полезно заранее определить, какие параметры будут измеряться на FAT и SAT: температурный профиль продукта, накопленные PU, производительность на разных скоростях, реакция на остановки, потребление ресурсов, состояние упаковки, стабильность регистрации параметров и результаты согласованной микробиологической программы.
FAT — испытания у изготовителя, SAT — на площадке заказчика. Расчёт автоматики сопоставляют с независимыми откалиброванными измерениями. Для туннеля проверяют температурные профили критических форматов и герметичность упаковки после нагрева; для поточной установки — температуру, расход, выдержку и переключение потока при отклонениях. До заказа согласуют критерии выпуска продукции после остановки и программу подтверждения срока годности.
Ключевые выводы
Поточная пастеризация пива хорошо подходит для предприятий с высоким уровнем гигиены розлива, ограниченной площадью и потребностью в гибком процессе. При такой схеме пастеризатор, буфер, трубопроводы и наполнитель образуют единую технологическую систему.
Туннельный пастеризатор переносит тепловой барьер на уже закрытую бутылку или банку. Его эффективность определяется температурной историей продукта, динамикой линии, накопителями, автоматикой и работой при остановках.
Пастеризационные единицы удобны для инженерного управления, однако традиционный z около 6,9 °C является отраслевым приближением. Микробиологическая валидация должна учитывать конкретный продукт и целевые микроорганизмы.
Безалкогольное пиво требует отдельной оценки рисков и режима тепловой обработки.
Экономику следует считать по всей системе: оборудование, площадь, вода, тепло, холод, энергия, мойка, обслуживание, потери продукта и влияние пастеризатора на полезный выпуск линии.
Правильный выбор между поточной и туннельной схемой появляется после совместного анализа продукта, микробиологии, упаковки, розлива и инженерной инфраструктуры.
Институт Брожения может помочь сформировать исходные данные, сравнить технические предложения поставщиков и подготовить техническое задание на пастеризатор. Для такой работы полезно предоставить ассортимент, основные параметры пива, форматы упаковки, производственную программу, схему действующей линии, данные по микробиологии, требования к сроку хранения и параметры доступных инженерных сред.
Источники
- Dammann A., Schwarzer K., Müller U., Schneider J. Flash Pasteurization of Beer – a Critical Review. BrewingScience, 2011, 64, с. 32–40.
- Rachon G., Raleigh C., Rothera H. Heat resistance of Lactobacillus brevis, Pediococcus acidilactici and Enterococcus faecium in buffer (pH 4), alcoholic and alcohol-free beer. Journal of the Institute of Brewing, 2024, 130, с. 207–218.
- MEBAK. Proof of Pasteurization, B-420.13.032, редакция 2020-10.
- KHS. Innopas SX: техническое описание туннельного пастеризатора и динамического управления пастеризационными единицами.
- Sidel / Zenith Global. Line Regulation and Accumulation. 2019.