

В протоколе записано: шесть кубометров в час. На своей площадке установку подключат к другой трассе и подадут настоящий продукт. Вместе с машиной покупателю нужны условия, при которых обещанное число превращается в результат его производства.
FAT, Factory Acceptance Test, означает заводские приёмочные испытания. SAT, Site Acceptance Test, обозначает приёмочные испытания на площадке. Их практический смысл для производства напитков: заранее распределить проверки и получить свидетельство выполнения каждого существенного требования в подходящих условиях.

Машина оставила собственный почерк
Индикатор паровой машины записывал изменение давления по ходу поршня. Boulton & Watt внедрили инструмент в 1796 году; музей связывает превращение его в записывающий прибор с Джоном Саузерном. По диаграмме инженер мог разбирать реальную работу машины. Сегодня ту же роль играют сохранённые исходные измерения и тренды испытаний. [9]
Программу начинают с требований
Для каждой характеристики поставки запишите условия, способ проверки, критерий и документ с результатом. До отгрузки подтверждайте доступное на стенде, отдельно отмечая имитации и отсутствующие части линии. После монтажа проверяйте изменившиеся соединения, реальные среды и взаимодействие систем. Замечания переносите между этапами с ответственными и программой повторного испытания, чтобы ни один открытый вопрос не исчезал при смене площадки.
Программу технических проверок увязывают с документами поставки. В договоре отдельно определяют, какие результаты связаны с приёмкой, платежами и переходом ответственности. У команды испытаний остаётся ясная задача: зафиксировать предъявленное оборудование, условия и результат.
Диаграмма, которую можно проверить
Сохранённая запись испытания позволяет вернуться к условиям, увидеть переходный режим и проверить вывод протокола. Она становится особенно полезной при настройке автоматики: итоговое среднее число может скрыть остановку или колебания подачи.
Для автоматизации технологических производств IEC 62381:2024 описывает требования и перечни проверок FAT, FIT, SAT и SIT. В эту редакцию включили необязательные заводские интеграционные испытания FIT — этап совместной проверки систем до отправки. [1]
Интеграционный этап нужен для проверки совместной работы систем: FIT, Factory Integration Test, на заводе или SIT, Site Integration Test, на площадке. Его место задают по фактическим границам поставок.
Область IEC 62381 ограничена автоматизацией технологических производств. Проверки измерительных контуров и пусконаладка находятся за его границами; для всей механической и технологической поставки нужна более широкая программа. [1]
«Шесть кубов в час» ещё нужно определить
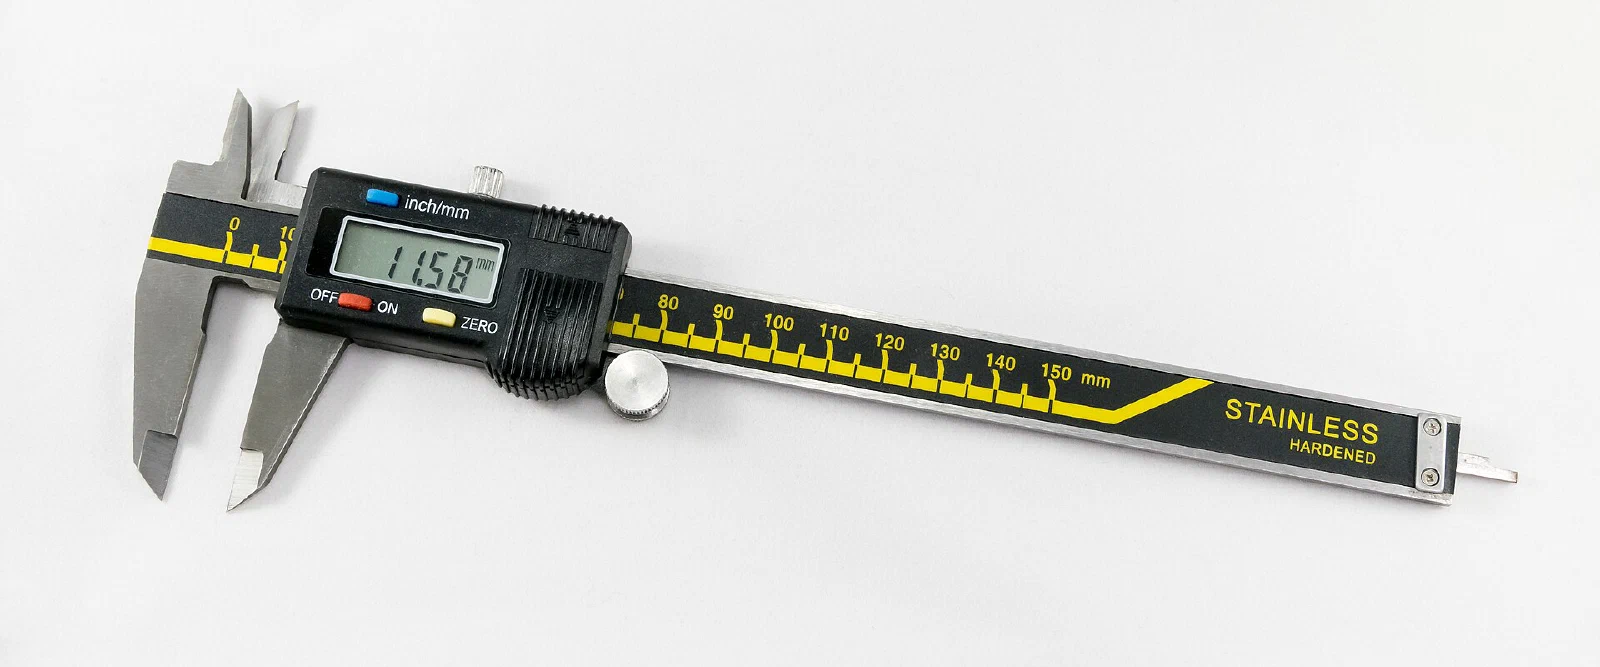
Рассмотрим учебную формулировку: «Установка обеспечивает 6 м³/ч». Число условное. Чтобы превратить его в критерий приёмки, команда должна ответить на несколько конкретных вопросов.
Что перекачивают и при какой температуре? Где измеряют расход? Каковы давление на входе и противодавление? Должен ли весь поток отвечать требованиям к качеству? Сколько длится испытание, допустимы ли остановки и как учитывают возврат продукта?
Для измерения указывают прибор, рабочий диапазон, требуемую точность и действующий статус его метрологического подтверждения. Отдельно устанавливают допуск результата и правило принятия решения с учётом возможностей измерения. Допуск процесса и погрешность прибора выполняют разные функции; их нельзя объединять в одно число без объяснения.
Если покупателю нужен выпуск за смену, в программу включают согласованные переходные операции. Установка, стабильно работающая на одном режиме, ещё должна пройти предусмотренные пуски, остановки, смены рецептуры и санитарную обработку. Какие из них входят в гарантию сменного выпуска, решают до испытаний.
Такую работу удобно вести в матрице. Каждая строка связывает требование с проверкой и доказательством. Для сложного пункта допускается несколько испытаний: часть на заводе, часть после монтажа.
Учебная матрица приёмки
У каждого результата есть условия
Стендовая проверка пройдена. Требование к работе на соке остаётся открытым.
Нижняя граница с учётом U: 6,03 м³/чОдна заполненная запись
Учебная запись R-07 для условного узла перекачки. Значения, номера протоколов и результаты заданы для объяснения метода.
| Поле матрицы | Условие учебного проекта |
|---|---|
| Требование R-07 | Средний расход заданного продукта не ниже 6,00 м³/ч за 30 минут установившейся работы без незапланированных остановок |
| Продукт | Негазированный осветлённый яблочный сок, 12,0 ± 0,5 °Brix, температура 20 ± 2 °C |
| Границы установки | Давление на входе 1,0 ± 0,1 бар(изб.), на выходе 2,0 ± 0,1 бар(изб.); измерения в заданных точках подключения |
| Метод | Объём по поверенному или калиброванному для данной задачи расходомеру делят на фактическое время; параллельно сохраняют температуру, давления и остановки. Пуски и мойку в этот получасовой интервал не включают |
| Критерий | Qср − U ≥ 6,00 м³/ч; U — расширенная неопределённость определения среднего расхода при коэффициенте охвата k = 2. В этом примере программа допускает U не более 0,03 м³/ч |
| Доказательство | Исходный файл измерений, сведения о приборе и U, идентификация продукта, версия программы, протокол и решение по R-07 |
Условия и правило с учётом неопределённости согласованы до испытания. Выбранные 30 минут подтверждают только этот установившийся режим; сменный выпуск и переходные операции требуют других строк матрицы.
| Этап | Условный результат | Запись по требованию |
|---|---|---|
| FAT, протокол F-07 | На воде, при указанных температуре и давлениях: 3,03 м³ за 30 мин; Qср = 6,06 м³/ч; U = 0,03 м³/ч | Стендовая проверка пройдена: нижняя граница 6,03 м³/ч. R-07 на соке остаётся открытым для SAT |
| SAT, протокол S-07 | На заданном соке при соблюдении остальных условий: 2,85 м³ за 30 мин; Qср = 5,70 м³/ч; U = 0,03 м³/ч | Критерий не выполнен: нижняя граница 5,67 м³/ч. Открыто замечание D-04, связанное с R-07 |
| Повтор SAT, протокол S-07-R1 | После исправления настройки регулятора расхода, на том же соке и при тех же условиях: 3,04 м³ за 30 мин; Qср = 6,08 м³/ч; U = 0,03 м³/ч | Нижняя граница 6,05 м³/ч; R-07 можно закрыть по результату повторного испытания |
В карточке D-04 сохраняют исходный результат, причину и содержание изменения настройки, ответственное лицо и версии до и после исправления. К повторному протоколу прилагают новые первичные записи. Команда также оценивает, какие связанные сценарии остановки и повторного пуска затронуты настройкой и должны быть проверены отдельно. Успешный S-07-R1 не удаляет неудачный S-07 из истории.
Что выгодно выяснить до отгрузки
На заводе изготовителя оборудование доступно для осмотра и доработки. В программу включают проверку состава поставки, исполнения, маркировки, согласованных материалов и документации. В протоколе указывают предъявленную конфигурацию: серийные номера узлов, версии программы, чертежей и перечня сигналов.
Функциональные проверки строят по сценариям. Для узла перекачки это могут быть условия разрешения пуска, последовательность команд, остановка и восстановление после предусмотренного отказа. Сценарий описывает исходное состояние и ожидаемый результат; строка «автоматика исправна» для этого слишком широка.
Если часть объекта отсутствует, испытательная программа должна назвать замену. Имитированный уровень позволяет проверить реакцию логики на заданный сигнал. Он не показывает, как установленный датчик обнаружит действительный уровень в конкретной ёмкости. Сигнал обратной связи, сформированный стендом, также не подтверждает фактическое положение будущего клапана.
При работе на воде в протоколе указывают эту испытательную среду. Перенос результата на продукт зависит от существенных для процесса свойств и условий. Эквивалентность заменителя обосновывают заранее либо сохраняют отдельную проверку на продукте.
Для каждой такой границы в протоколе нужны две записи: что проверено и что ещё предстоит подтвердить. Это позволяет принять техническое решение об очередном этапе, не теряя оставшиеся вопросы.
За каждой командой — реальный механизм
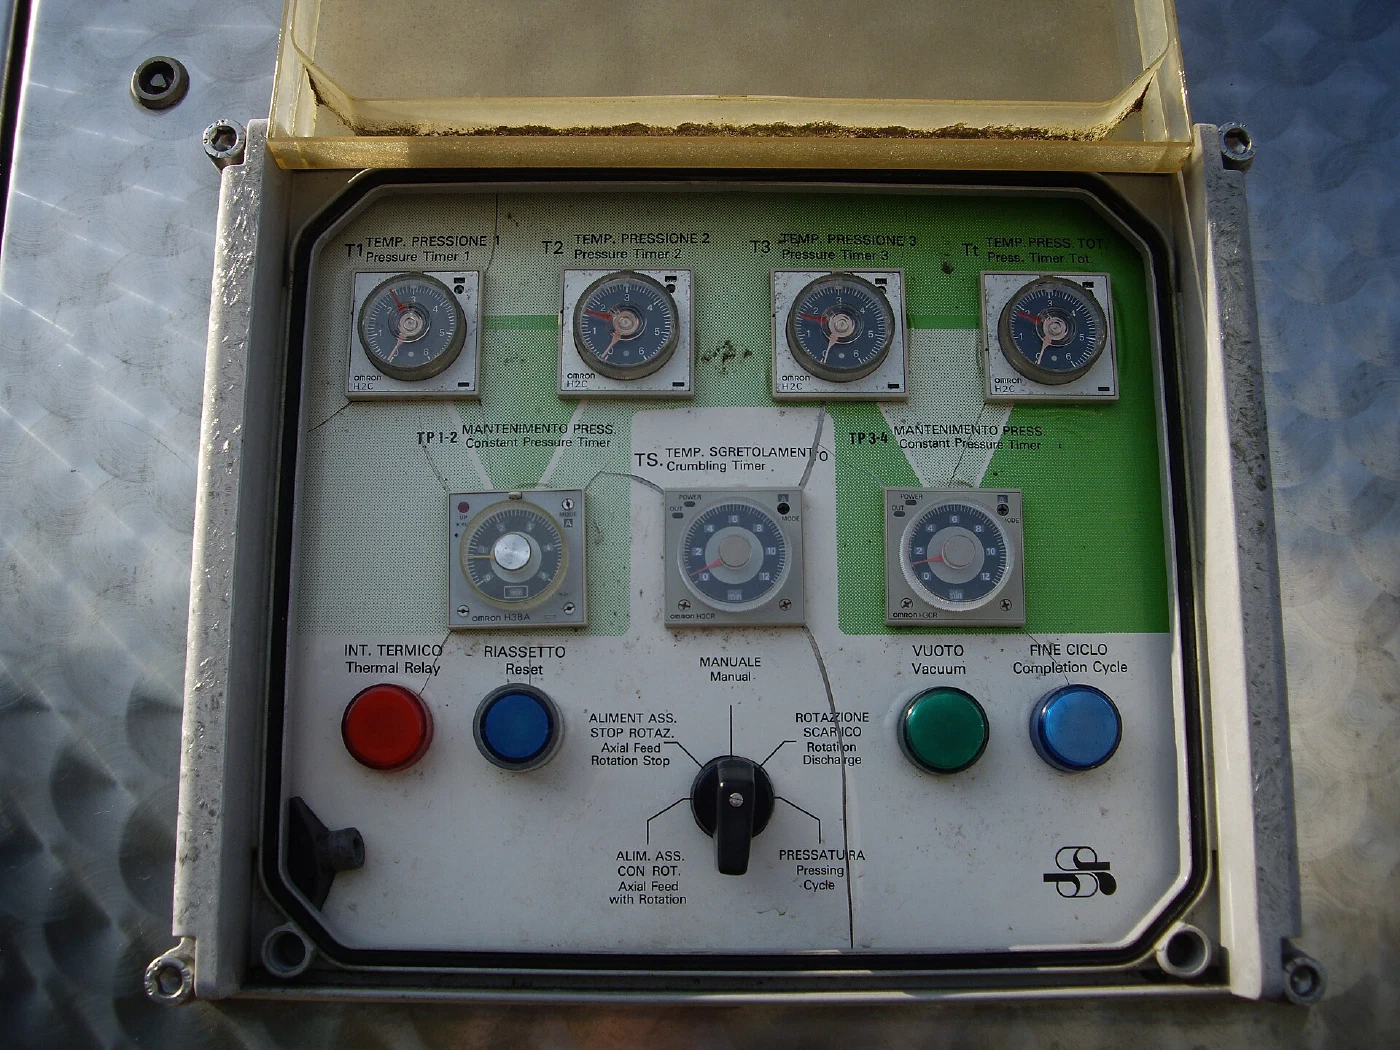
Кнопки и таймеры на панели винного пресса задают последовательность операций. Приёмка связывает значимую команду с прибором, исполнительным механизмом и условием разрешения. Работу управления проверяют по выполненному сценарию с зафиксированным результатом.
Что меняется после монтажа
На площадке проверяют сохранность и комплектность после перевозки, соответствие сборки исполнительной документации, подключения и доступ для эксплуатации. Здесь появляются реальные инженерные среды, трассы, соседние машины и условия помещения.
Пример распределения проверок для линии напитков приведён ниже. Это редакционная основа для обсуждения проекта, не готовая обязательная форма стандарта.
| Предмет | На заводе изготовителя | На площадке предприятия |
|---|---|---|
| Комплектность | Предъявленная конфигурация и документы | Полученная и установленная конфигурация, повреждения и изменения |
| Автоматика | Логика и доступные функции с перечнем имитаций | Работа с фактическими сигналами и исполнительными устройствами |
| Технологический результат | Испытание в описанных стендовых условиях | Подтверждение при согласованном продукте, нагрузке и доступных средах |
| Интерфейсы | Доступные смежные системы или их модели | Совместная работа поставок в составе линии |
| Санитарная обработка | Конструкция, заявленная схема и ограничения | Проверка принятой программы на собранном объекте |
| Документация | Подготовленные версии | Исполнительные изменения, эксплуатационный комплект и обучение |
У повторного испытания должна быть причина. Соединение разбирали для перевозки, программу изменили, подключили другой прибор, появилась реальная нагрузка или отсутствовавший интерфейс. По этому влиянию определяют, что повторять полностью и какие результаты прежнего этапа остаются применимыми.
Защитные функции проверяет квалифицированная команда по безопасной программе. Порядок испытаний должен сохранять безопасность людей и оборудования. Оценка рисков машины имеет собственную методическую основу, например ISO 12100; её нельзя заменить общим демонстрационным пуском. [5]
Одна передача продукта, несколько свидетельств
Рассмотрим условный узел: напиток передаётся из резервуара A в резервуар B. Это учебный пример, не описание реального проекта.
До отгрузки можно воспроизвести разрешения со стороны обеих ёмкостей, проверить команды клапанам и насосу, сообщения оператору и переход к завершению. В протоколе будет видно, что реакция на имитированный сигнал «B заполнен» соответствует согласованному алгоритму.
После монтажа команда проверяет физические связи. Сигнал должен приходить от нужного прибора, команда должна действовать на нужный механизм. Проверку измерительных контуров согласуют отдельным блоком; профессиональные документы ISA также отделяют её от FAT/SAT и пусконаладки. [6]
Затем проверяют совместную работу. Что происходит, если принимающая система снимает готовность? Как оператор видит причину остановки? Как восстанавливают допустимое состояние и кто разрешает продолжение? Ответы берут из утверждённого алгоритма и сопоставляют с записью фактического поведения.
Продуктовое испытание добавляет ещё один вопрос: что осталось в оборудовании после штатного окончания передачи? Логический сигнал «пусто» и измеренный остаток в трубопроводе относятся к разным характеристикам. Допустимый остаток, способ его определения и дальнейшее обращение с ним устанавливают под задачу линии.

Мойку проверяют на своём объекте
Для оборудования напитков гигиеническое исполнение входит в исходные требования. ISO 14159 рассматривает требования к проектированию машин при наличии гигиенического риска для потребителя продукта. [7] Однако даже подтверждённая пригодность отдельного узла не описывает автоматически мойку всей смонтированной линии.
EHEDG прямо разделяет оценку гигиенической пригодности оборудования и его результативность в конкретном применении. Подходящий режим санитарной обработки своего процесса разрабатывает производитель продукта. [8] Для проекта это означает необходимость связать конструкцию, загрязнение, моющую программу и критерии подтверждения.
До испытания определяют, какие участки и состояния представляют сложность, где отбирают пробы и какими методами оценивают результат. Записывают условия мойки и результат проверки по принятой программе. Один удачный показатель в удобной точке нельзя без обоснования распространить на остальные участки.
Предельные значения ATP, микробиологических показателей и остатков моющих веществ назначают с учётом процесса и методов контроля. В программе приёмки важно заранее определить, кто подготовит эти критерии, кто выполнит испытание и какие записи будут переданы эксплуатационной команде.
Замечание закрывается повторной проверкой
Удобно вести единый перечень отклонений на протяжении поставки. В карточке указывают номер требования, наблюдавшийся результат, условия и первичные данные, влияние на дальнейшие работы, ответственного и срок. Рядом находится описание повторной проверки.
Статусы должны различать четыре ситуации: выполнено, не выполнено, не испытывалось, неприменимо с обоснованием. Если на стенде отсутствовал продукт или соседняя машина, характеристика остаётся непроверенной в соответствующих условиях. Факт отсутствия возможности испытать её нельзя записывать как положительный результат.
После исправления команда проверяет изменённый пункт и оценивает влияние на связанные функции. Например, изменение условия остановки передачи затрагивает переходы к завершению и повторному пуску. Объём повторения задают по этому влиянию, сохраняя версии до и после доработки.
Прежняя запись об отклонении остаётся в истории. К ней добавляют исправление, результаты повторного испытания и решение ответственного. Так видно, на каком основании вопрос закрыт, даже если участники проекта сменились.
Для перенесённой проверки задают место, необходимые условия и ответственного за следующий шаг. Перечень открытых пунктов передаётся вместе с протоколами, чтобы монтажная и эксплуатационная команды получили тот же набор вопросов, с которым завершили заводской этап.
Программу приёмки полезно готовить вместе с техническим заданием на производство. Для отдельных поставок исходные данные разобраны в материалах о ёмкостях под давлением и обвязке оборудования.
С чем завершать технический этап
К окончанию этапа у предприятия должны быть подтверждённая конфигурация, записи выполненных испытаний, открытые отклонения и перечень ещё не проведённых проверок. Для изменённых узлов и программы нужны актуальные документы. Эксплуатационная команда получает инструкции, материалы обучения и предусмотренные поставкой средства восстановления системы.
По номеру требования в итоговом комплекте можно найти условия испытания и подтверждающие записи. Для непроверенного пункта остаются следующий шаг и ответственный за него.
Институт Брожения может помочь связать техническое задание с программой приёмки. Для начала подготовьте описание поставки, согласованные характеристики, границы ответственности и существующий проект испытаний.
Обсудить программу приёмки
Переведём существенные требования поставки в программу испытаний. Распределим проверки между заводом и вашей площадкой, зададим условия результата и порядок закрытия замечаний.
Подробнее о работе ИнститутаИсточники
- IEC 62381:2024. Automation systems in the process industry — Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT). Edition 3.0, 30.07.2024. Официальная аннотация и открытый предварительный просмотр: область применения, исключения и сведения об изменениях. Первоисточник.
- IEC PAS 62381:2004. Activities during the factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT) for automation systems in the process industry. Официальная историческая карточка. Первоисточник.
- IEC 62381:2006. Automation systems in the process industry — Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT). Официальная историческая карточка. Первоисточник.
- IEC 62381:2012. То же наименование. Edition 2.0. Официальная историческая карточка. Первоисточник.
- ISO 12100:2010. Safety of machinery — General principles for design — Risk assessment and risk reduction. Официальная аннотация; статус проверен 04.11.2026. Первоисточник.
- ISA. ISA-105 Series of Standards. Публичное профессиональное пояснение области FAT/SAT, проверки контуров и пусконаладки; проверено 04.11.2026. Первоисточник.
- ISO 14159:2002. Safety of machinery — Hygiene requirements for the design of machinery. Официальная аннотация; опубликованная редакция и наличие проекта пересмотра проверены 04.11.2026. Первоисточник.
- EHEDG. Test Methods. Публичное пояснение области испытаний гигиенической и асептической пригодности оборудования; проверено 04.11.2026. Первоисточник.
- Science Museum Group. Watt’s steam engine indicator. Инвентарный номер 1890-83. Каталожная запись и историческое описание, проверены 04.11.2026. Первоисточник.
Фотографии и архивные материалы
Документальные фотографии размещены с сохранением исходных пропорций. Автор и лицензия каждого кадра:
- File:2020 Suwmiarka cyfrowa.jpg
Jacek Halicki. CC BY-SA 4.0. https://creativecommons.org/licenses/by-sa/4.0
Источник фотографии - File:Steam engine indicator (New Catechism of the Steam Engine, 1904).jpg
Andy Dingley (scanner). Public domain
Источник фотографии - File:NIE 1905 Indicator - steam-engine.jpg
Unknown authorUnknown author. Public domain
Источник фотографии - File:The control panel for wine press.jpg
Robert Pitkin. CC BY-SA 2.0. https://creativecommons.org/licenses/by-sa/2.0
Источник фотографии
 Живая
культура
 Прозрачный
расчёт
 Сколько
живёт пена