В коммерческом предложении линия розлива пива обычно начинается с производительности: 3000, 6000 или 12 000 бутылок в час. Для производственного плана нужна ещё одна величина — количество годной, укупоренной и упакованной продукции, которое предприятие получит за смену. Между этими цифрами находятся мойка, переналадки, короткие остановки, контроль качества и согласование работы всех машин.
У линии есть и второй результат: сохранённое качество пива. Скорость розлива имеет экономический смысл вместе с приемлемым содержанием кислорода, стабильной укупоркой, управляемыми потерями продукта и подтверждённой санитарной обработкой.
Поэтому техническое задание удобно строить вокруг семи групп параметров. Они позволяют сравнить предложения поставщиков на одинаковых условиях и заранее определить, как проверять обещанный результат. Разберём этот подход для стеклянной бутылки и алюминиевой банки.
1. Ассортимент и тара: на чём линия должна работать
Первый документ для подбора оборудования — матрица «продукт — упаковка — партия». В ней каждый существенный вариант получает собственные условия розлива: температуру, содержание CO₂, особенности взвеси, типоразмер тары, укупорочный материал и требуемый объём выпуска.
Например, лагер в бутылке 0,5 л и нефильтрованное пиво в банке 0,45 л требуют самостоятельной проверки. Различаются поведение продукта при наполнении, подготовка тары, форматные детали, укупорка и контроль. Каталожный диапазон машины описывает её возможности; договорная гарантия закрепляет результат на выбранном сочетании продукта и упаковки.
Для линии розлива пива в стеклянные бутылки нужны чертежи бутылки и венчика горловины, спецификация кроненпробки и её прокладки. Отдельно указывают использование новой или оборотной тары: это влияет на состав подготовки бутылок и контроль их состояния.
Для линии розлива пива в банку фиксируют точную пару «корпус — крышка», требования к транспортированию и параметры закатки. Одинаковый номинальный объём двух банок ещё оставляет вопросы к их геометрии и совместимости с форматными деталями.
Полезно сразу описать групповую упаковку, количество единиц в коробе или лотке, схему палеты. Все скорости затем приводят к одной базе — например, бутылкам в час. Упаковщик на 500 коробов в час при 12 бутылках в коробе соответствует 6000 бутылок в час. При смене комплектации короба расчёт меняется.
Объём партии также влияет на выбор. У коротких серий возрастает доля времени на переключения. Поэтому поставщику нужен типичный недельный график: сколько сортов и форматов проходит через линию, в каком порядке и какими партиями. Кеги и ПЭТ требуют отдельных исходных данных и технологических решений.
2. Производительность: номинал, V-graph и реальный выпуск
В техническом задании следует различать три показателя.
| Показатель | Что он описывает | Что проверить |
|---|---|---|
| Номинальная производительность | Заявленную производительность оборудования в оговорённых условиях | Для какой тары, продукта и режима приведено число |
| Устойчивая рабочая производительность | Достижимую скорость на конкретном пиве при соблюдении требований к качеству | Подтверждение скорости, кислорода, укупорки и потерь одновременно |
| Полезный выпуск за смену | Количество годных упаковок за всё сменное окно | Мойку, переналадки, остановки, снижение скорости и отбраковку |
Указание «6000 бутылок в час» должно сопровождаться условиями измерения. Если скорость достигается при определённой температуре, газированности и формате, эти параметры становятся частью гарантии. При изменении ассортимента производительность проверяют заново.
V-graph: резерв скорости по обе стороны от розлива
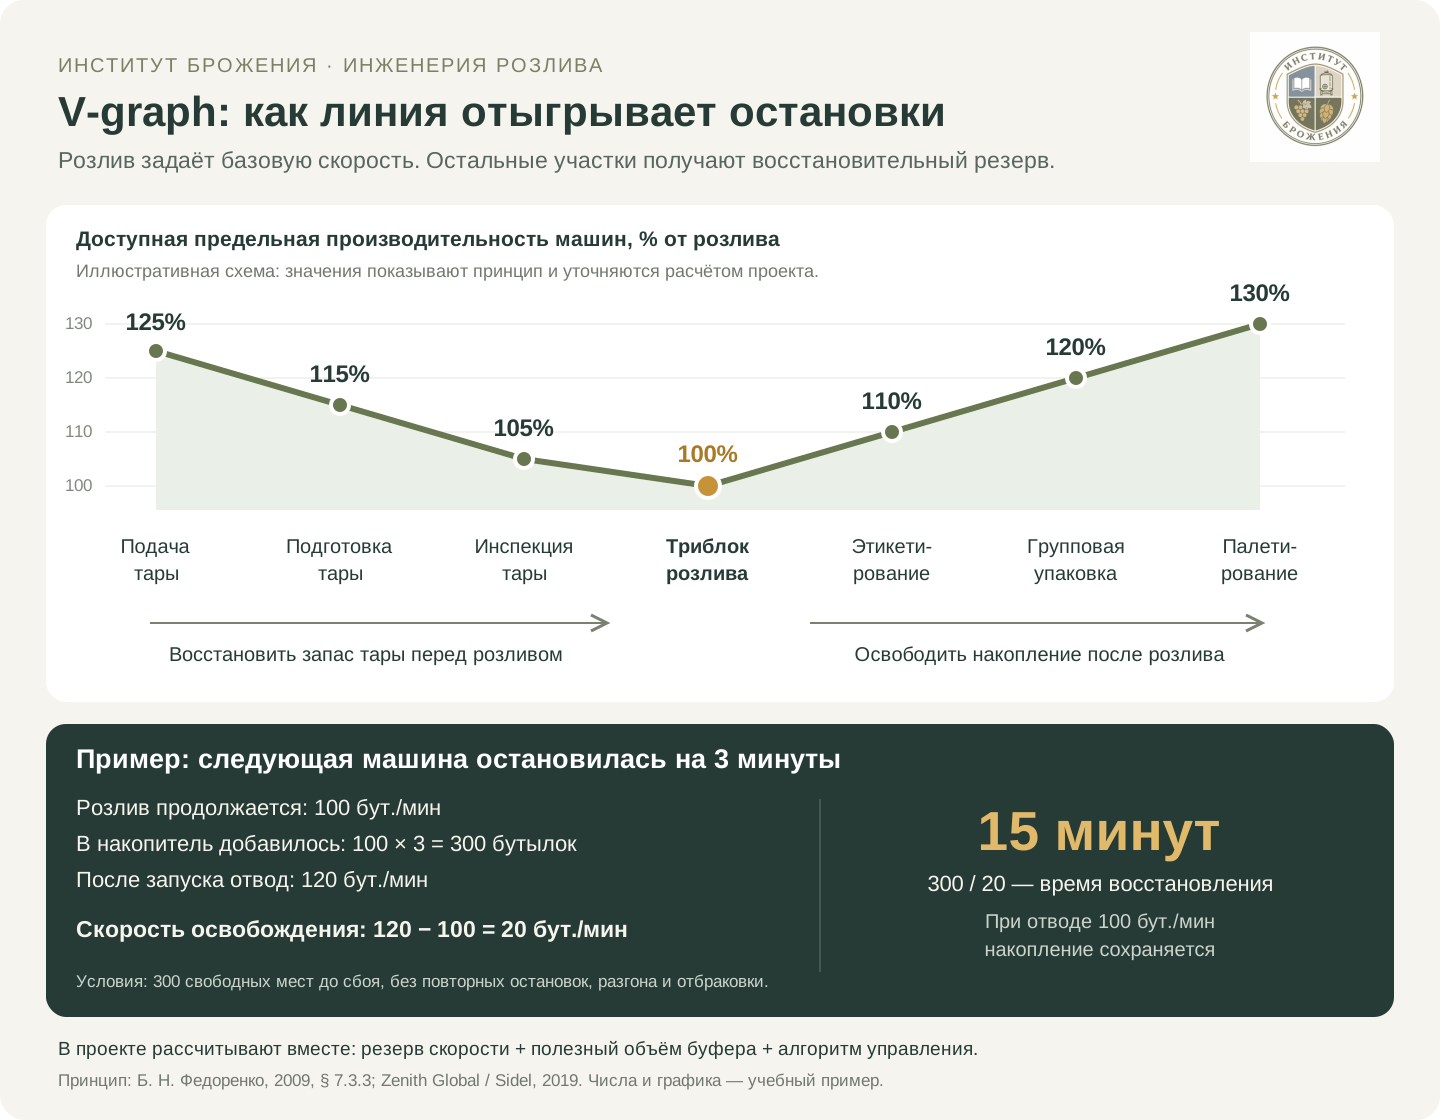
В типовой схеме линию рассчитывают вокруг ведущего оборудования — обычно фасовочно-укупорочного агрегата или триблока розлива. Его производительность принимают за базовые 100%. У машин перед ним предусматривают возрастающий резерв по направлению к началу линии, у машин после него — по направлению к хвосту. График этих производительностей приобретает V-образную форму: V-graph, или V-curve.
Такое распределение защищает устойчивую работу розлива. Предыдущие машины получают возможность восстановить запас тары перед ним после своей остановки. Последующие — ускоренно обработать накопившиеся упаковки и вновь освободить место в буфере.
Б. Н. Федоренко подробно рассматривает этот принцип в «Пивоваренной инженерии», в разделе 7.3.3. В таблице 7.1 приведены, в частности, рекомендации проф. Ц. Р. Зайчика: при производительности фасовочно-укупорочного агрегата 100% для инспекционной машины указано 105%, этикетировочной — 110%, укладки бутылок в ящики — 115–120%. Это ориентиры описанной бутылочной схемы. Проценты для конкретного проекта рассчитывают по надёжности машин, форматам, длительности остановок и устройству накопителей.
В зарубежной практике та же логика изложена в техническом отчёте Zenith Global для Sidel «Line Regulation and Accumulation»: запас скорости до критической машины поддерживает её питание, после неё — восстанавливает свободную ёмкость накопления. Согласованное управление связывает эти участки в работающую систему.
Почему одинаковые номиналы требуют отдельного расчёта
Представим линию, где розлив устойчиво выдаёт 6000 бутылок в час, то есть 100 в минуту. Следующая машина остановилась на три минуты. При достаточном свободном месте розлив продолжит работать, а в накопитель поступят дополнительные 300 бутылок.
После запуска следующая машина работает со скоростью 7200 бутылок в час — 120 в минуту. Поскольку розлив продолжает подавать 100, накопление сокращается на 20 бутылок в минуту:
Время восстановления = 300 / (120 − 100) = 15 минут.
Трёхминутная остановка потребовала пятнадцати минут устойчивой работы для возврата к исходному заполнению накопителя. Повторный сбой в этот период встретит уже уменьшенный запас свободного места.
Если предел следующей машины составляет те же 6000 бутылок в час, накопившиеся 300 бутылок сохранятся при продолжающемся розливе. Накопитель даст время пережить остановку; восстановительный резерв скорости позволит подготовиться к следующей.
Все числа этого примера условны. Предполагаются 300 свободных полезных мест перед сбоем, мгновенное восстановление скорости, отсутствие повторных остановок и отбраковки. В проектном расчёте учитывают разгон, исходное заполнение и фактически используемую вместимость буфера.
Именно здесь возникает риск предложения «все машины по 6000». За одинаковыми предельными производительностями может отсутствовать возможность восстановить накопления без замедления розлива. Поставщику следует показать расчёт компенсации остановок для всей цепочки.
При этом одинаковый текущий темп машин в устойчивом потоке закономерен. V-graph описывает доступный резерв, который автоматика использует по состоянию линии. Внутри синхронного триблока операции связаны; произвольное независимое ускорение отдельных его частей технологически ограничено.
Есть и ограничения применимости самой схемы. Федоренко отдельно отмечает роль пастеризатора: режим тепловой обработки влияет на допустимые остановки и скорость потока. Поэтому ведущий участок выбирают с учётом всей технологии. Пастеризацию, инспекцию, маркировку и упаковку включают в общий расчёт. Машина с достаточным паспортным номиналом может ограничивать фактический выпуск из-за частых отказов или потери качества при разгоне.
Сколько линия действительно произведёт за смену
Для предварительной оценки удобно составить прозрачный баланс времени. Ниже — условная восьмичасовая смена. Скорость 6000 бутылок в час предполагается устойчиво достижимой на выбранном продукте; отраслевой норматив здесь не задаётся.
| Параметр | Условное значение |
|---|---|
| Полное сменное окно | 480 минут |
| Санитарная обработка | 45 минут |
| Переналадка | 30 минут |
| Пусковой контроль | 15 минут |
| Внеплановые остановки | 30 минут |
| Чистое время работы | 360 минут, или 6 часов |
| Рабочая скорость | 6000 бутылок/ч |
| Доля годных упаковок | 99% |
| Полезный выпуск | 35 640 бутылок |
Расчёт: 6000 × 6 × 0,99 = 35 640. В пересчёте на полный час смены предприятие получит 4455 годных бутылок. Эта величина удобна для производственного плана; 6000 бутылок в час остаётся характеристикой работы линии во время выпуска.
Категории времени в расчёте взаимно исключаются. Коэффициент общей эффективности оборудования — OEE — повторно к результату не применяется: учтённые потери уже вошли в баланс. При наличии периодов замедления их рассчитывают отдельно, сохраняя единый порядок учёта.
3. Кислород и потери: качество при договорной скорости
Контроль кислорода связывает розлив со вкусом и стабильностью пива при хранении. Для оценки линии нужны показатели до наполнителя и в готовой закрытой упаковке, полученные по согласованной методике.
DO описывает растворённый кислород. TPO — общее содержание кислорода в упаковке с учётом жидкой и газовой фаз. Для сопоставления результатов фиксируют единицы, прибор, подготовку образца, температуру и необходимые для методики объёмы. Презентация ASBC по качеству упаковки прямо рассматривает влияние этих условий на расчёт TPO.
В ТЗ следует задать точки отбора, допустимые значения для выбранного продукта и программу выборки. Она охватывает устойчивую работу, пуск и повторный запуск после остановки. Для многопозиционного наполнителя учитывают возможные различия между клапанами. Результат отдельной удачно отобранной бутылки имеет ограниченную диагностическую ценность.
Универсальную цифру TPO для любого пива назначать методически рискованно. Требование связывают с продуктом, сроком и условиями хранения, возможностями измерения. Поставщик подтверждает согласованное качество одновременно с договорной производительностью.
Потери продукта также включают в испытания. Полезен баланс за полную партию: сколько пива подали к линии, сколько оказалось в годных упаковках, сколько потеряли при пуске, вспенивании, отбраковке и завершении розлива. Избыточное наполнение учитывают отдельно: оно расходует продукт даже в формально годной упаковке.
Для экономики проекта эти потери переводят в литры и стоимость на одинаковой расчётной базе. Сравнение двух линий становится содержательным, когда обе работают с одним продуктом, одинаковой упаковкой и сопоставимой программой партий.
4. Укупорка: измеримый результат на вашей упаковке
Для бутылки оценивают совместимость венчика горловины, кроненпробки и укупорочного узла. В критериях приёмки нужны состояние горловины, параметры обжима, герметичность и согласованный порядок контроля. Измерительную оснастку и обучение персонала предусматривают вместе с покупкой линии.
У банки ключевой объект — двойной закаточный шов. Его качество зависит от сочетания корпуса и крышки, состояния тары, инструмента и настроек закаточной машины. Руководство ASBC по оснащению лаборатории предусматривает измерение двойного шва и исследование его поперечного сечения.
Допуски берут из утверждённой спецификации конкретной упаковки и согласуют с изготовителем закаточной машины. Общая таблица размеров банки полезна для предварительного подбора формата; критерии готового шва требуют собственного документа.
Проверку проводят на таре, с которой пивоварня планирует работать. В программу включают установившийся режим, смену формата и повторный запуск. Входной контроль помогает отделить повреждения поступившей упаковки от дефектов, возникающих на линии.
Каждый критерий должен иметь продолжение: способ обнаружения, действие автоматики или оператора, отбраковку и запись результата. Так программа контроля превращается в воспроизводимую производственную процедуру.
5. Переналадка и санитария: полный рабочий цикл
Продолжительность переналадки следует измерять от последней годной упаковки предыдущего формата до первой устойчивой серии годных упаковок следующего. В этот интервал входят смена деталей, регулировки, загрузка рецепта, пробный запуск и проверка качества.
На небольшой партии эти операции могут заметно влиять на себестоимость. При условных 30 минутах переналадки и 60 минутах выпуска переключение занимает треть полуторачасового окна. Поэтому удобство смены формата оценивают вместе с реальным планом партий и численностью персонала.
Для безразборной мойки CIP фиксируют границы продуктового контура, последовательность операций, контролируемые параметры и запись завершённого цикла. Режимы времени, температуры, концентрации и движения раствора согласуют для конкретной конструкции и санитарной программы предприятия.
Отдельно описывают наружные поверхности, подачу пробок и крышек, закаточный узел, конвейеры и дренажи. У этих участков свои способы очистки и проверки. Доступность для обслуживания влияет и на санитарный результат, и на продолжительность остановки.
Срок годности связан с общей технологией: состоянием пива до розлива, фильтрованием или иной стабилизацией, гигиеной наполнения, пастеризацией при её использовании и хранением. Границы ответственности каждого участка закрепляют в проекте. Если предусмотрен пастеризатор, его тепловой режим проверяют также при изменениях скорости и остановках линии.
6. Ресурсы, компоновка и управление: условия устойчивой работы
Расходы воды, CO₂, сжатого воздуха, электроэнергии, тепла и холода нужны для двух задач: проверки инфраструктуры площадки и расчёта эксплуатационных затрат. Для каждой среды запрашивают среднее и пиковое потребление, качество, давление или температуру в точке подключения.
Пики особенно важны при одновременном запуске нескольких потребителей. Достаточная установленная мощность отдельных агрегатов ещё оставляет вопрос к общей системе снабжения. Поставщик должен показать требования для производства, санитарной обработки и переходных режимов.
На плане размещения предусматривают проходы, доступ к обслуживаемым узлам, хранение форматных деталей, места для отбора проб и контроля упаковки. Накопители занимают полезную площадь и требуют расчётной вместимости. Уменьшение их размеров ради компактности влияет на устойчивость потока.
В автоматику закладывают управление скоростями по состоянию накопителей, регистрацию остановок и счётчики до и после отбраковки. Эти данные позволяют установить, где теряется выпуск: на подаче тары, розливе, укупорке, маркировке или упаковке.
Для российского проекта отдельным блоком ТЗ определяют нанесение кодов, проверку читаемости, физическое удаление брака, учёт продукции и обмен с необходимыми информационными системами. Производительность этого участка проверяют вместе с линией. Актуальную регуляторную и информационную схему уточняют на дату проекта с профильным интегратором; юридический аудит выходит за рамки этой статьи.
7. Приёмка и стоимость владения: как проверить обещания
Программу испытаний согласуют одновременно с техническим заданием. FAT — испытания у изготовителя — подтверждает комплектность, работу механизмов, управления и согласованных функций. SAT — испытания на площадке — позволяет проверить линию в её производственном окружении.
Прогон на воде даёт информацию о механике и части функций оборудования. Гарантии производительности и качества на пиве подтверждают с реальным продуктом, тарой, укупорочными материалами и ресурсами площадки.
В программу приёмки включают согласованную продолжительность прогона, полезный выпуск, качество наполнения и укупорки, кислород, потери, расход ресурсов, переналадку и санитарные операции. Определяют выборку, допустимый разброс и порядок повторного испытания. Важен общий результат: нужное количество годных упаковок при соблюдении всех согласованных условий.
Отдельно проверяют V-graph в действии. Безопасно предусмотренные испытательные сценарии должны показать поведение буферов при остановке соседнего участка, доступный темп восстановления и реакцию управления. Для пастеризации такие сценарии согласуют с технологическими ограничениями.
Стоимость владения рассчитывают на одном горизонте для всех предложений. В неё входят оборудование, доставка и внедрение, инженерная подготовка площадки, труд, ресурсы, расходные материалы, обслуживание, программные лицензии и потери продукта. Экономические последствия простоев оценивают отдельно, с учётом спроса и возможности восполнить выпуск позднее.
Сервис описывают конкретно: доступные специалисты, сроки реакции, критические запасные части, возможность диагностики, документация и резервные копии настроек. Эти условия помогают превратить заявленную ремонтопригодность в понятный производственный план.
Какие данные подготовить перед запросом предложений
- Ассортимент с температурой, CO₂ и особенностями продукта; требования к качеству и хранению.
- Чертежи тары, спецификации крышек и пробок, варианты групповой упаковки.
- Объёмы партий, последовательность форматов, сменность и требуемый полезный выпуск.
- План помещения и параметры доступных инженерных ресурсов.
- Требования к накопителям, резервам скорости и регистрации потерь времени.
- Перечень измеряемых гарантий и условия испытаний на продукте.
- Границы поставки, интеграции, сервисной поддержки и ответственности сторон.
Получив эти данные, поставщики смогут подготовить сопоставимые предложения. Вопросы о скорости, качестве и эксплуатационных расходах будут опираться на общий набор условий.
Ключевые выводы
Линию розлива выбирают по полезному выпуску и качеству продукции в реальном производственном графике. Номинальная производительность становится исходной точкой расчёта; результат определяется всей цепочкой машин и рабочим циклом.
V-graph связывает резерв производительности с устойчивостью потока. Накопитель обеспечивает временную развязку, дополнительная скорость помогает восстановить его рабочее состояние, автоматика согласует действия участков. Все три элемента требуют совместного расчёта.
Предложение с одинаковыми предельными производительностями машин стоит дополнить проверкой компенсации остановок. Для каждого формата нужны доступные скорости, полезная вместимость буферов и сценарии восстановления. Качество пива и укупорки при ускорении остаётся частью требования.
Хорошее техническое задание заранее связывает ассортимент, реальный выпуск, качество, ресурсы и приёмочные испытания. Предприятие получает основу для обоснованной закупки и понятные критерии результата.
Институт Брожения помогает подготовить техническое задание на линию розлива пива, проверить баланс производительности и компоновку, сопоставить предложения поставщиков и составить программу приёмки. Для первой консультации полезно подготовить ассортимент, план выпуска, данные о площадке и имеющиеся коммерческие предложения.
Источники
- Федоренко Б. Н. Пивоваренная инженерия: технологическое оборудование отрасли. СПб.: Профессия, 2009. Раздел 7.3.3, с. 636–638, таблица 7.1.
- Зайчик Ц. Р. Технологическое оборудование винодельческих предприятий. 2-е изд. М.: ДеЛи, 2001. Рекомендации по резервам производительности приведены по таблице 7.1 у Б. Н. Федоренко.
- Law R. / Zenith Global для Sidel. Line Regulation and Accumulation. 2019. Разделы 2.4.1–2.4.2.
- ASBC. The Science Behind Packaging Quality. Материалы семинара, 2015.
- ASBC. A Guideline to Growing Your Quality Laboratory. 2017.
- Pentair Haffmans. Технические материалы по измерению DO, HSO и TPO, анализатор c-TPO.
- KHS. Innopas SX: техническое описание согласования скорости туннельного пастеризатора с работой линии.