В запросе на пастеризатор часто первым появляется расход: пять тонн в час, десять тысяч литров в час. Для предварительного теплового баланса этого достаточно. Для выбора машины нужно увидеть сам сок: прозрачный или с мякотью, текучий или вязкий, с короткими волокнами или крупными частицами. Затем определить требуемую обработку и дальнейший путь продукта до закрытой упаковки.
Пластинчатый и трубчатый аппараты предоставляют разную геометрию теплообмена. Пластины собирают большую поверхность теплообмена в компактный пакет. Трубы дают другие возможности для проходного сечения, работы с частицами и организации санитарной обработки. Конкретный выбор зависит от продукта и рабочих режимов. Его проверяют по теплу, гидравлике и способности участка воспроизводить назначенную обработку в течение производственного цикла.
Паспорт продукта раньше каталога машин
Для первой инженерной развилки нужны pH, массовая доля растворимых сухих веществ, плотность, вязкость в рабочем диапазоне температур, состав и размеры частиц. Важны также склонность к отложениям на поверхности нагрева и допустимое воздействие на структуру продукта. Данные по воде помогут проверить аппарат, а расчёт по соку требует свойств сока.
Следом технолог определяет целевую задачу обработки. Она может включать микробиологическую безопасность, контроль порчи и инактивацию значимых ферментов. Температуру и время устанавливают для конкретного продукта и технологической схемы. Набор цифр из соседней рецептуры не образует готового режима для новой.
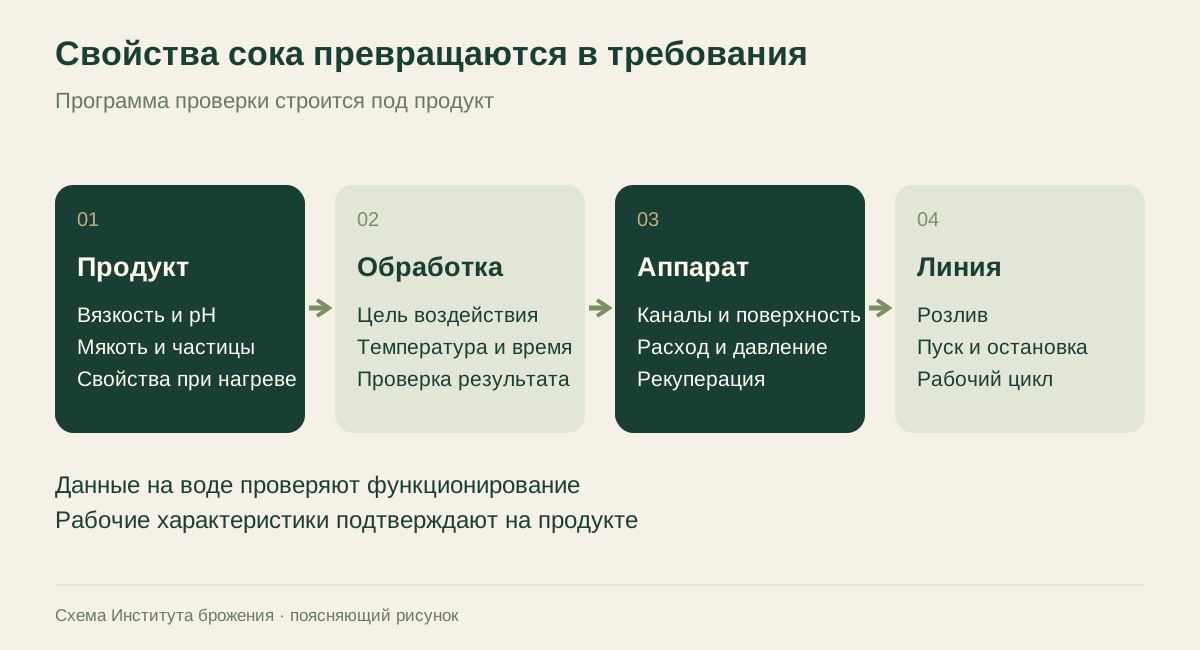
Поточная пастеризация рассматривается вместе с последующим хранением и розливом. Если обработанный сок снова контактирует с источником загрязнения, выполненный нагрев ещё не обеспечивает качество готовой упаковки. Связь этих операций разобрана в отдельной статье о горячем и асептическом розливе.
История технологии
Пастер исследовал конкретный продукт
В 1866 году Луи Пастер выпустил «Исследования о вине». Само название книги связывало болезни вина, их причины и способы сохранения. Работа выросла из исследования живого продукта с его составом и микробиологией. Именно эта связка остаётся продуктивной для современного технолога: сначала понять изменения в напитке, затем подобрать и проверить воздействие. [1]
У сегодняшнего сокового производства гораздо больше средств измерения и автоматического управления. Можно записывать расход, температуру, давление, отслеживать партию и восстанавливать её историю. Но перенос режима с одного продукта на другой по одному названию аппарата сохраняет старую проблему: исчезают исходные условия. Паспорт продукта и обоснование обработки позволяют использовать возможности современной машины осмысленно и сохранять задуманные свойства напитка.
Пластины: развитая поверхность и короткий путь тепла
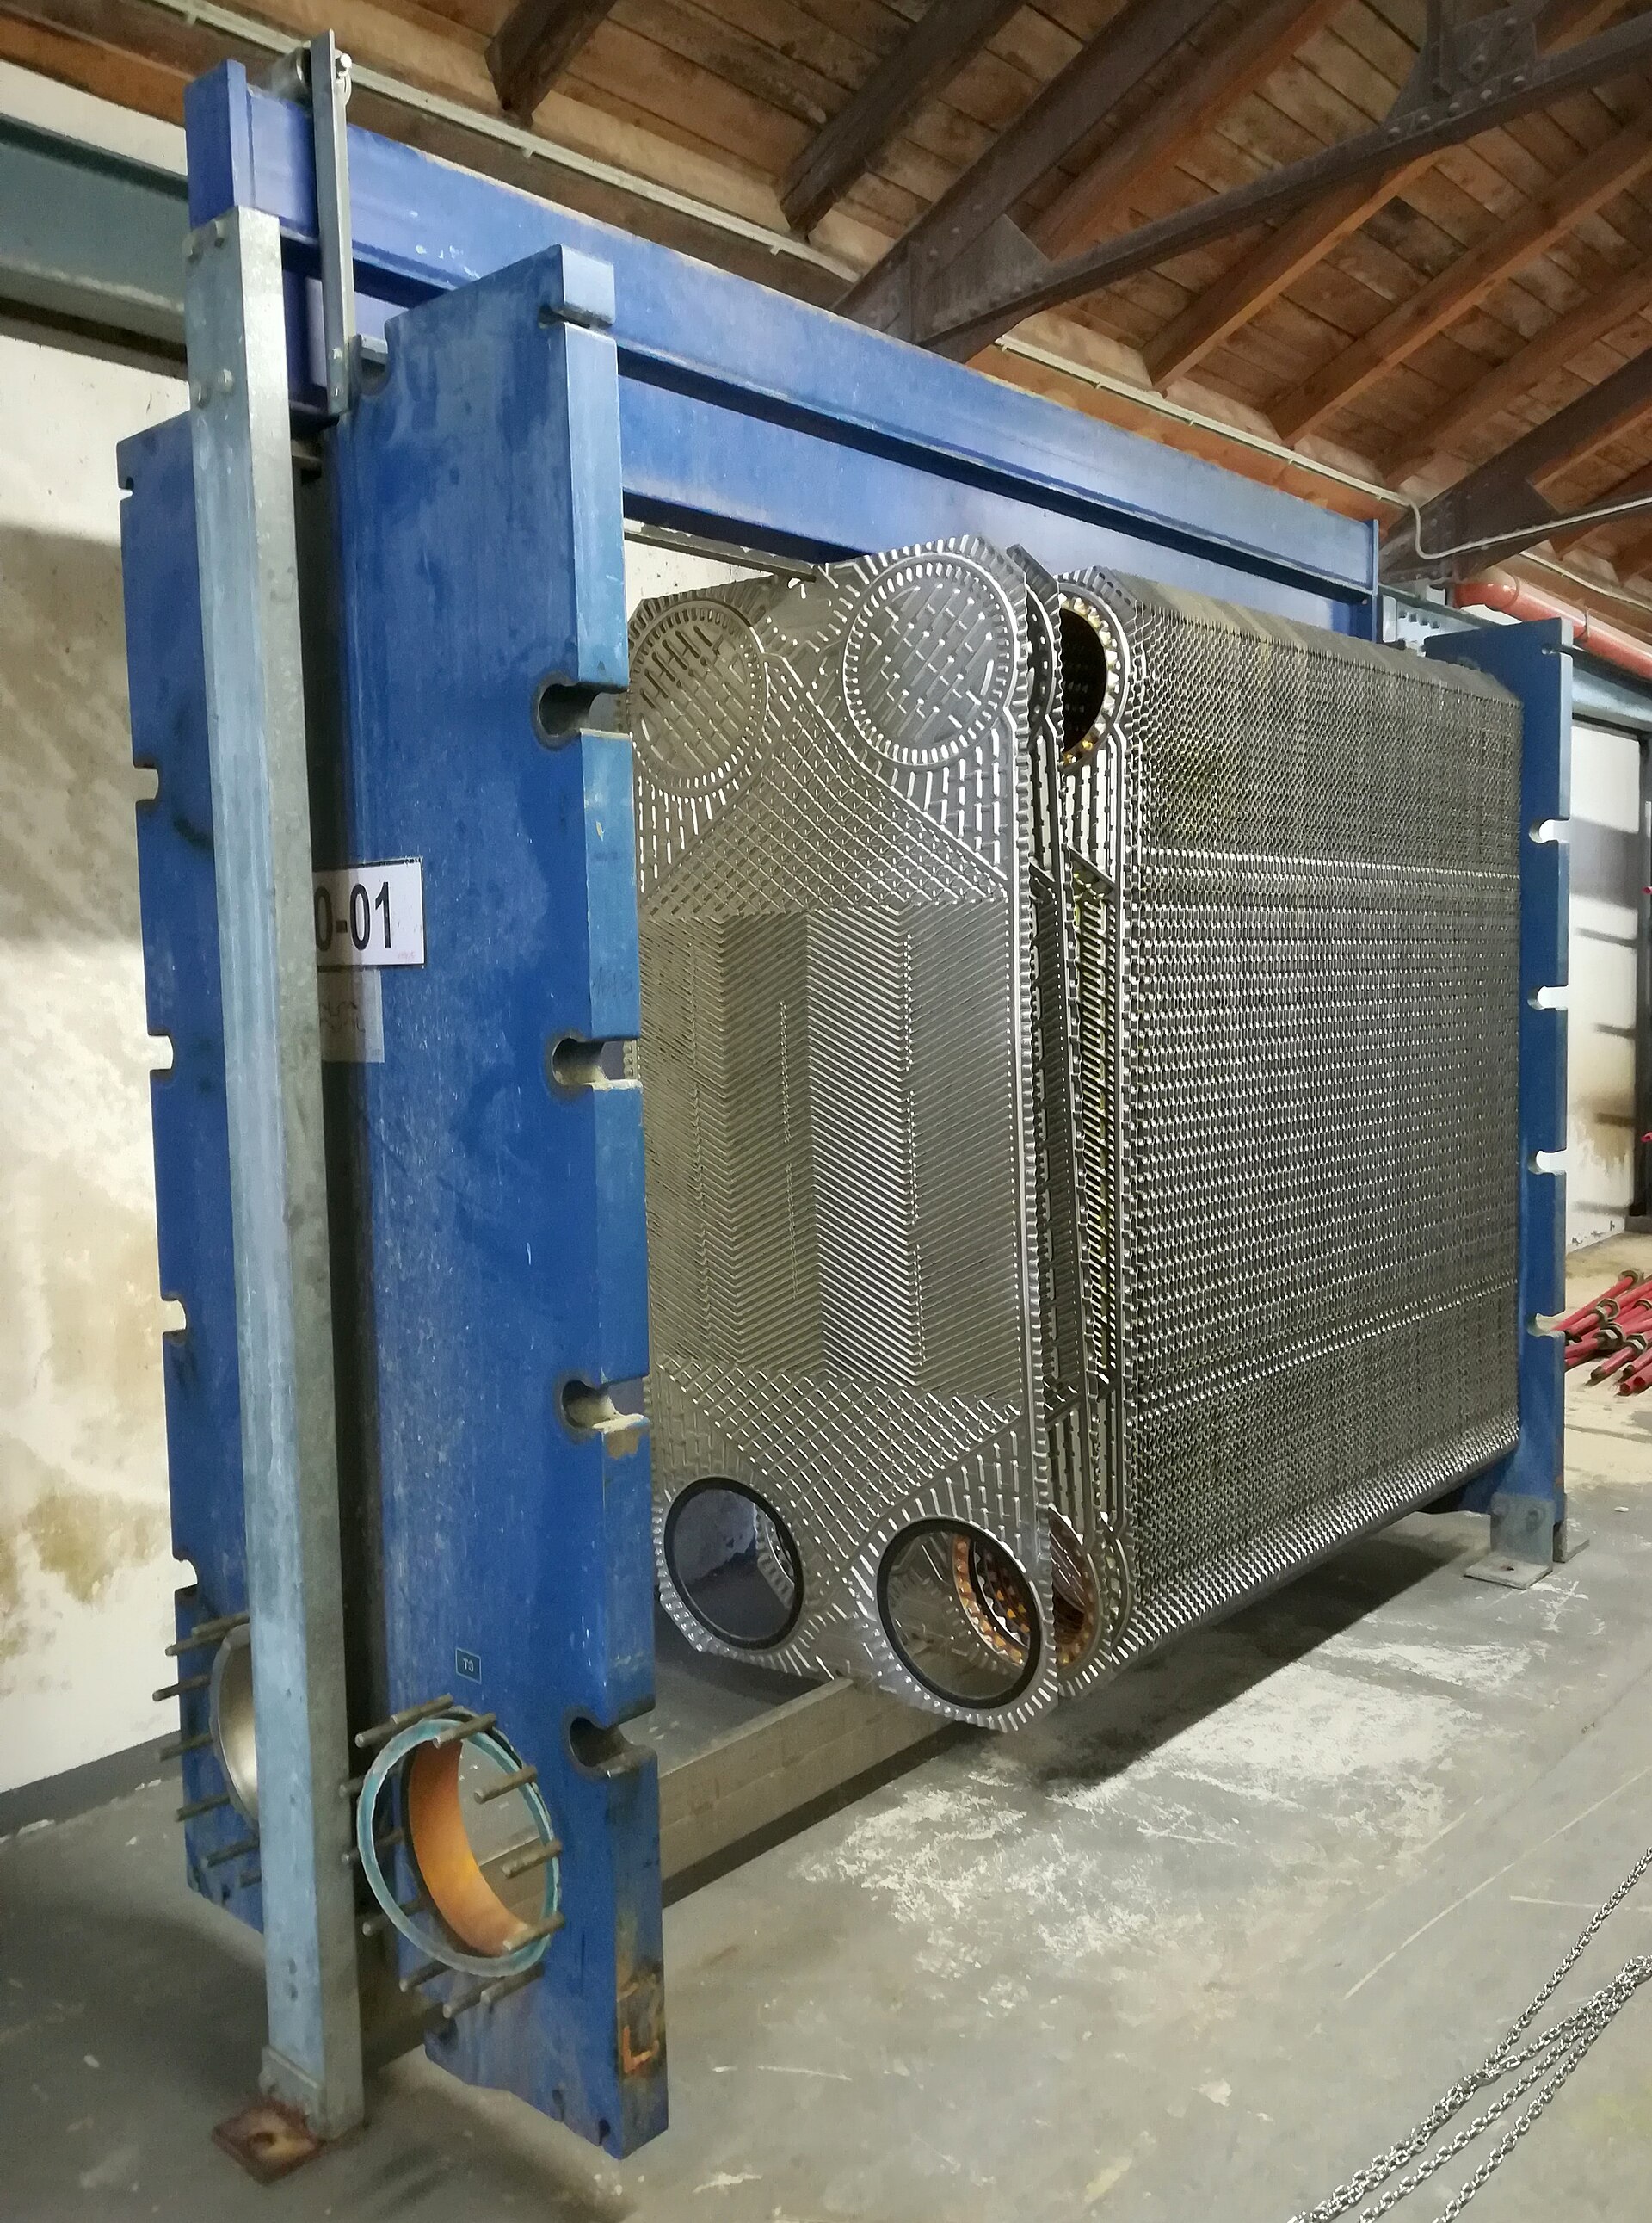
Пластинчатый теплообменник состоит из пакета профилированных пластин. Соседние каналы направляют продукт и теплоноситель по разным сторонам металлической стенки. Профиль поверхности влияет на движение жидкости, теплоотдачу и потери давления. В разборном аппарате пакет открывают для предусмотренного обслуживания и осмотра. [2]
Для прозрачного маловязкого сока такая геометрия может оказаться удобной. Если в продукте есть мякоть, оценивают проходное сечение, форму каналов, распределение частиц и допустимый перепад. Существуют ширококанальные исполнения; границу пригодности задаёт конкретная конструкция, состав продукта и подтверждённый режим.
При сравнении предложений имеет смысл запросить расчёт по нескольким рецептурам. Одна окажется наиболее вязкой на холодном входе, другая — наиболее склонной к образованию отложений при нагреве. Проектный диапазон получается из этих случаев, а средняя рецептура служит лишь одной контрольной точкой.
История технологии
Шесть пластин 1923 года
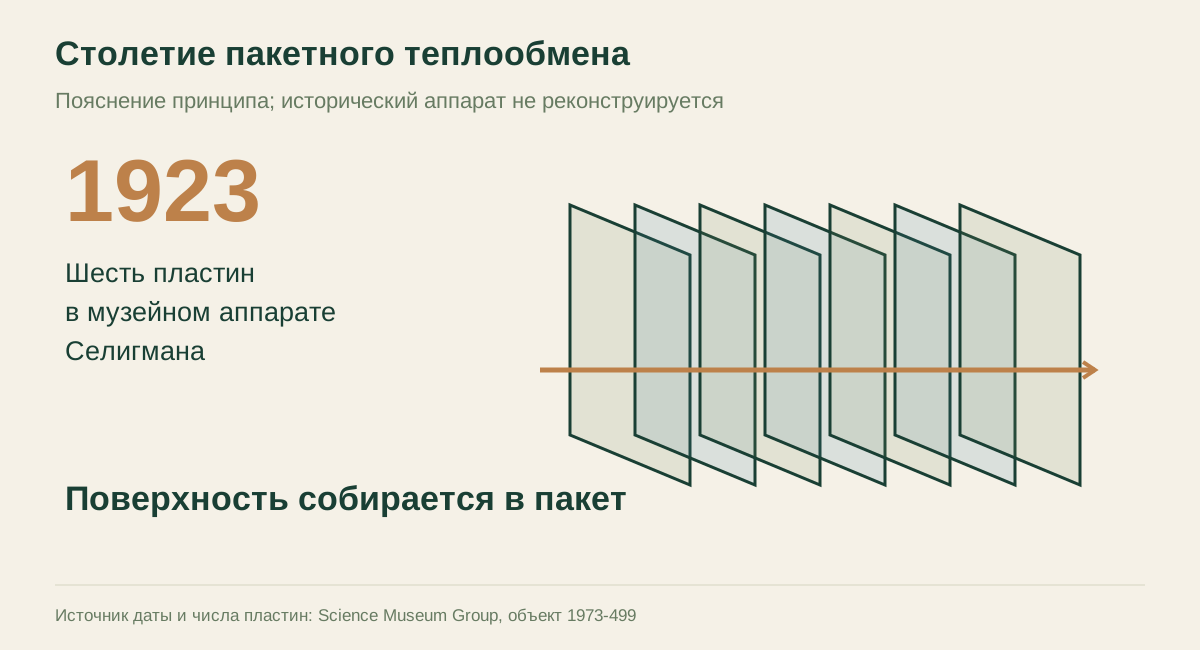
В собрании Science Museum Group хранится теплообменник Селигмана с шестью пластинами. Музей относит его к первому коммерчески доступному типу 1923 года. Масштаб исторического аппарата помогает увидеть инженерную идею: поток распределяется по тонким каналам, а поверхность теплообмена собирается в пакет. [3]
За последующее столетие менялись профиль пластин, материалы уплотнений, расчёт и управление. У современного проекта есть возможность намного точнее связать поверхность, скорость и гидравлическое сопротивление. При этом каждый выигрыш требует проверки: узкий канал помогает теплообмену, но ограничивает допустимые частицы и увеличивает требования к прокачке. Поэтому количество пластин в предложении стоит читать вместе с расчётными условиями. Сам по себе большой пакет ещё ничего не говорит о поведении конкретного сока.
Трубы: пространство для продукта и своя гидравлика
В трубчатом аппарате продукт проходит по трубам или предусмотренному кольцевому каналу, а теплоноситель движется по другой стороне стенки. Различаются однотрубные, многотрубные и другие исполнения. Проходное сечение и повороты выбирают с учётом размеров и поведения частиц. [2]
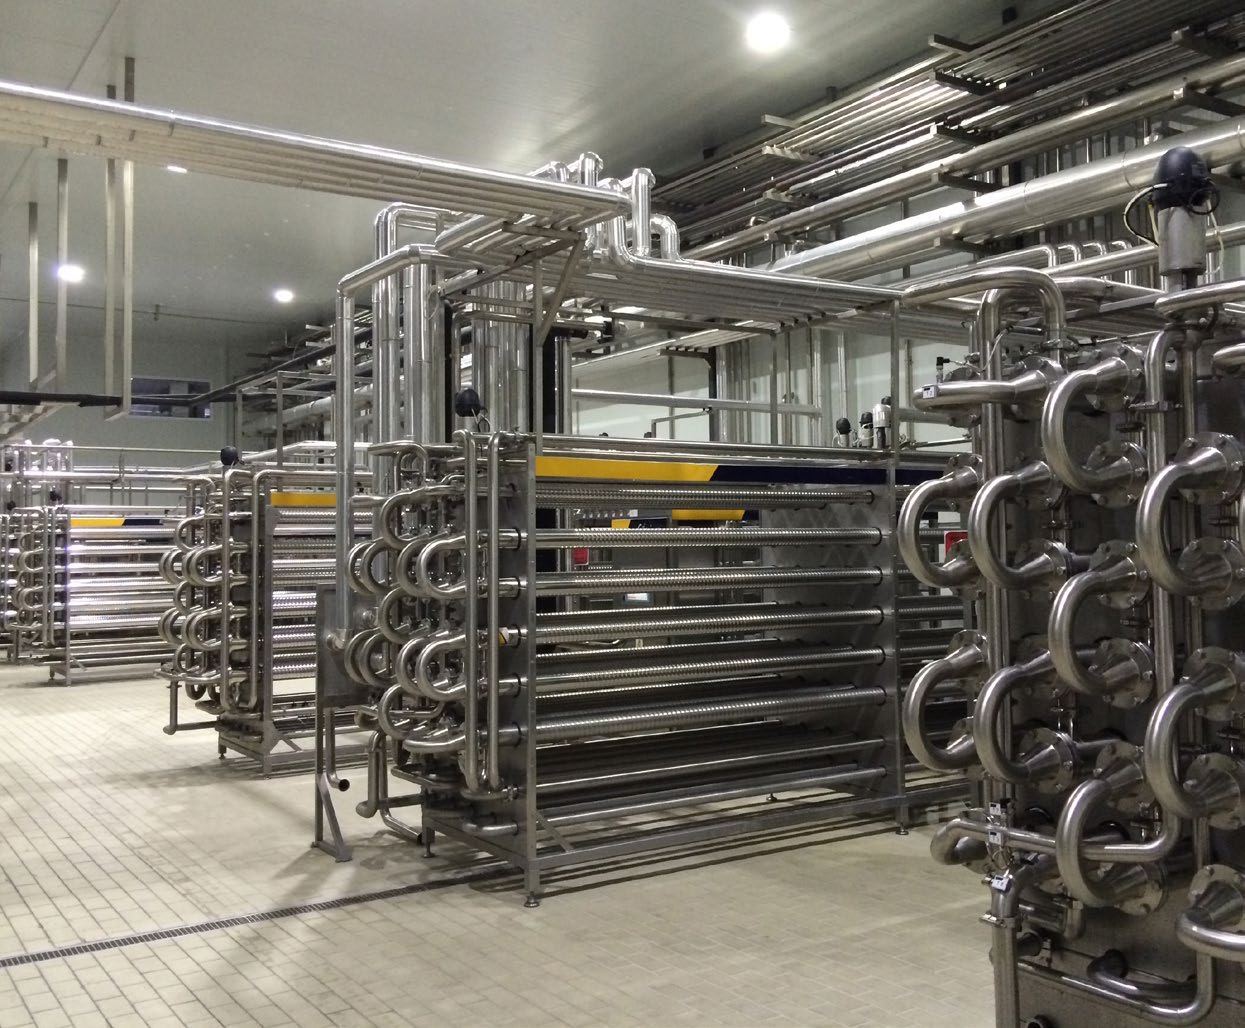
Увеличение сечения может облегчить транспортирование продукта, но одновременно меняет скорость и теплоотдачу. Для вязкой жидкости приходится сопоставлять площадь поверхности, длину пути и допустимое давление. Участок, рассчитанный на один сок, может потребовать другого режима для густого нектара.
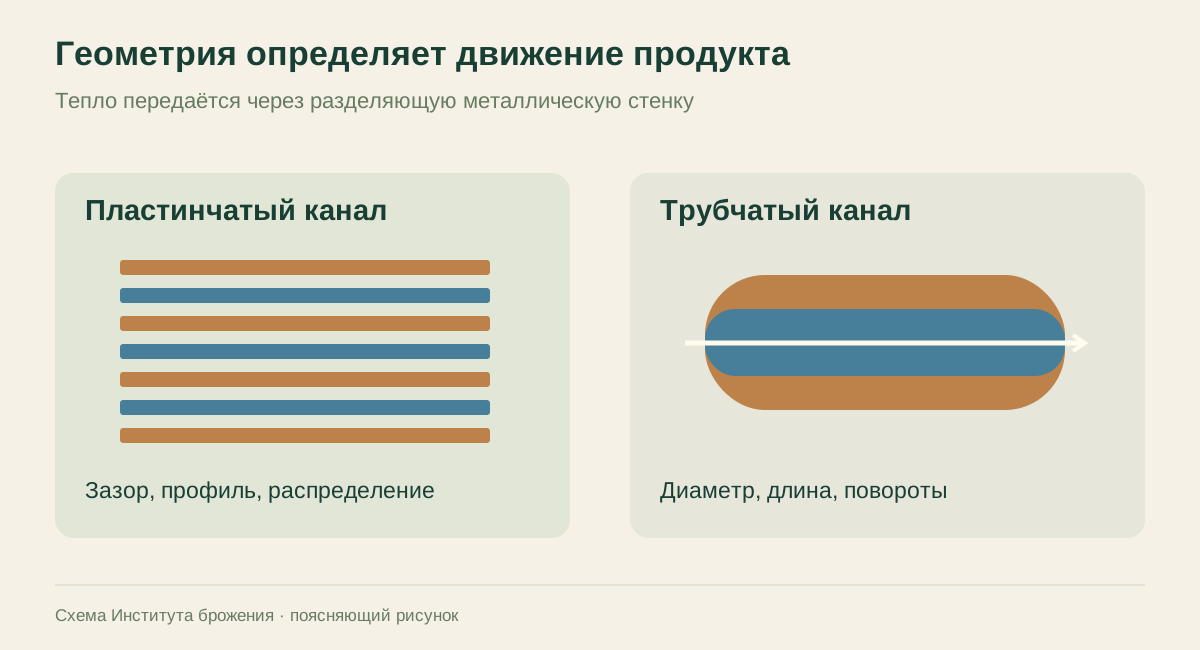
| Исходное свойство | Что проверяем у пластин | Что проверяем у труб |
|---|---|---|
| Частицы и волокна | Зазор, распределение и риск перекрытия канала | Диаметр, повороты и распределение по трубам |
| Высокая вязкость | Потери давления, теплоотдача, допустимая подача | Те же показатели по выбранной геометрии |
| Отложения | Изменение сопротивления и доступность осмотра | Загрязнение поверхности и подтверждение очистки |
| Несколько продуктов | Крайние рецептуры и диапазон расходов | То же для всего маршрута продукта |
| Санитарная обработка | Уплотнения, каналы и проверяемый цикл | Трубы, соединения и проверяемый цикл |
Сравнение заканчивается одинаковой задачей: обеспечить установленную обработку и передать продукт дальше с нужными свойствами. Площадь, габариты и число секций объясняют, как конкретный аппарат решает её на заданном сырье.
Тепловой баланс: где появляется рекуперация
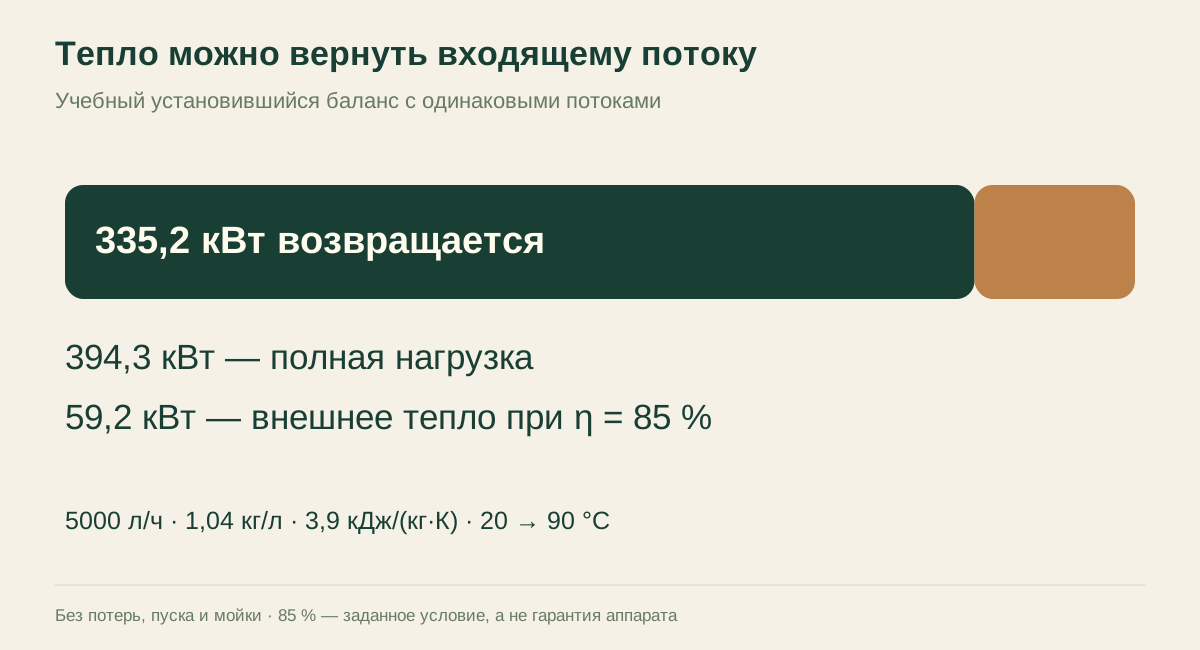
Возьмём учебный поток 5000 л/ч, плотность 1,04 кг/л и постоянную теплоёмкость 3,9 кДж/(кг·К). Требуется нагреть сок с 20 до 90 °C. Эти температуры заданы для энергетического примера; они не назначают производственный режим пастеризации.
Массовый расход равен 5200 кг/ч, или 1,444 кг/с. Полная тепловая нагрузка составляет 1,444 × 3,9 × 70 = 394,3 кВт. Это чувствительное тепло продукта при установившемся потоке.
Если горячий обработанный продукт отдаёт тепло холодному входящему, часть нагрузки возвращается внутри процесса. При условной степени рекуперации 85 % возвращаемая мощность равна 335,2 кВт, а внешнее тепло — 59,2 кВт. В этой модели одинаковы массовые расходы и теплоёмкости обоих потоков, потери отсутствуют. [2]
Важная развилка возникает дальше. Для асептической схемы продукт может охлаждаться перед защищённым розливом. Для горячего розлива его требуется передать к наполнителю при установленной технологией температуре. Поэтому высокий процент рекуперации оценивают внутри всей схемы, включая нужную температуру выхода. Отнимать тепло у продукта, а затем снова нагревать его до температуры розлива — дополнительная нагрузка, которую необходимо показать в балансе.
Для своего расхода можно использовать калькулятор тепловой нагрузки и рекуперации. Он считает установившийся баланс чувствительного тепла. Пуск, нагрев металла, мойка, потери и свойства продукта в конкретном диапазоне дополняют инженерный расчёт.
Температура работает вместе со временем
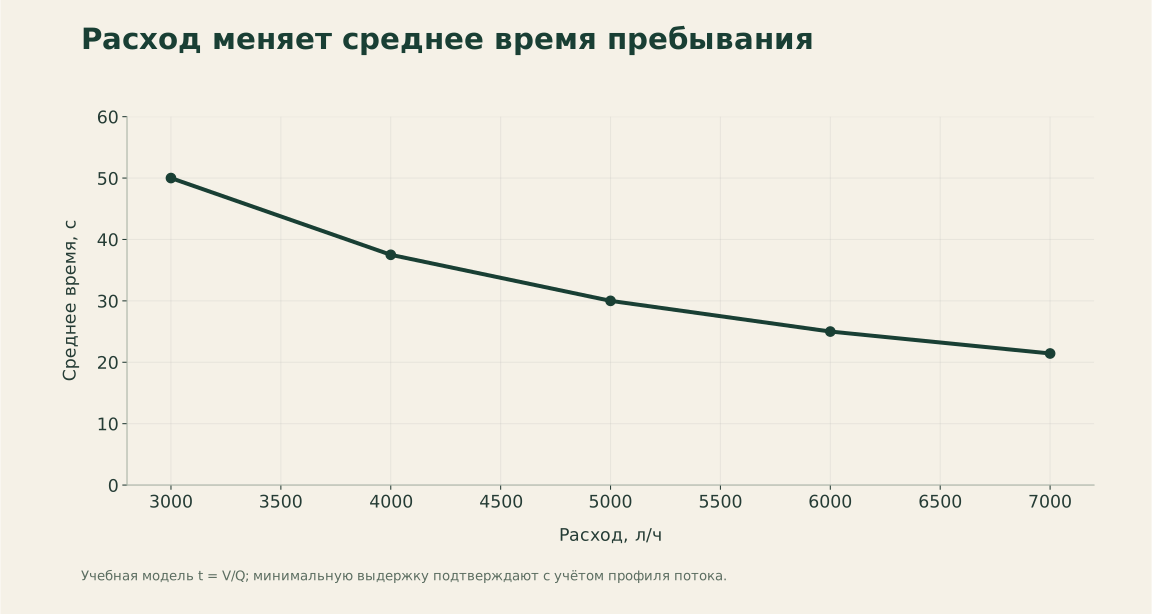
У выдерживателя есть геометрический объём и фактическое распределение времени пребывания. Отношение объёма к расходу даёт среднее время. Отдельные элементы потока могут двигаться быстрее среднего; устройство канала, вязкость и режим течения влияют на распределение. Поэтому требуемую минимальную выдержку подтверждают для расчётного продукта и диапазона расходов. [2, 4]
Простой пример показывает цену изменения подачи. Если среднее время при 5000 л/ч равно 30 секундам, при 6000 л/ч в том же объёме оно составит 25 секунд. Термометр при этом может показывать прежнюю температуру. Расходомер и ограничение подачи становятся частью управления обработкой.
В руководстве FDA по сокам стандарт 5 log относится к значимому патогену и означает снижение его количества в 100 000 раз. Общее микробное число отвечает на другой вопрос. Для термически обработанных соков длительного хранения руководство отдельно оговаривает документацию процесса. Это пример американского регулирования, полезный для понимания логики валидации; российский проект ведут в своей нормативной системе. [4]
В задании на автоматику задают, какие отклонения переводят продукт на возврат или другой предусмотренный маршрут, как фиксируется партия и что разрешает повторную подачу к розливу. Датчик температуры, выдерживатель и клапан возврата работают как согласованная система.
Производительность к концу цикла
Отложения на поверхности изменяют теплопередачу и гидравлическое сопротивление. Аппарат может начать смену с комфортным запасом и постепенно приблизиться к пределу по температуре теплоносителя или давлению насоса. Для оценки нужны продолжительность рабочего цикла, динамика перепадов и качество очистки. [2]
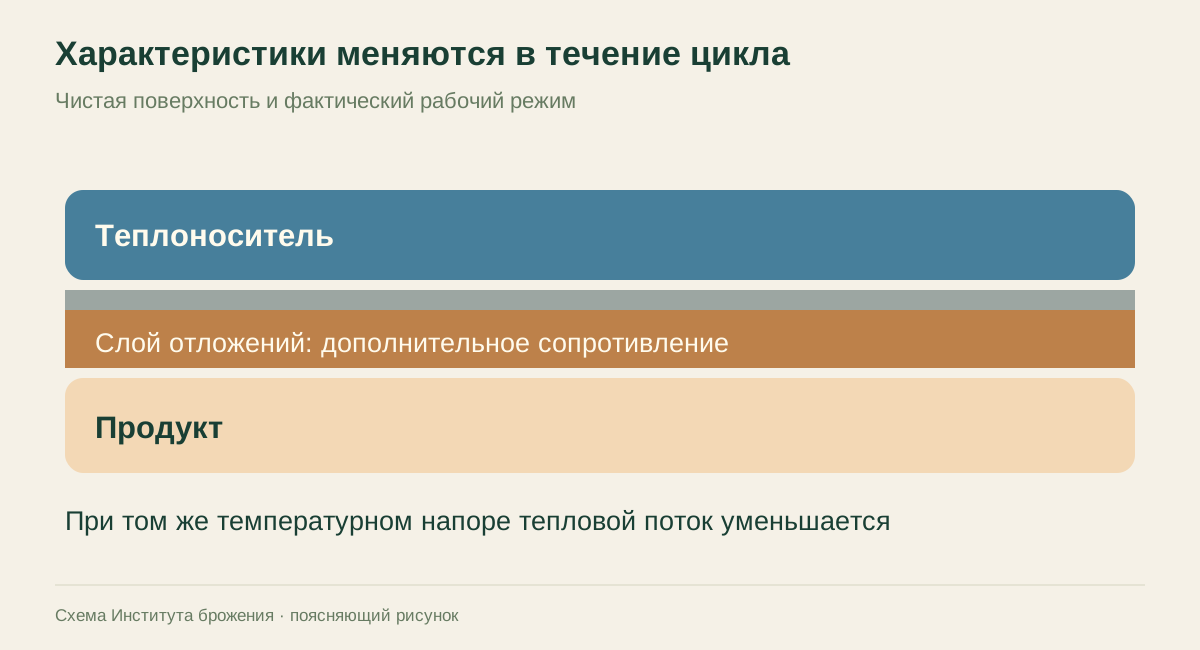
Приёмочное испытание поэтому полезно довести до согласованной продолжительности выпуска. Оно покажет устойчивость на продукте, расход тепла и охлаждения, работу ограничений и возможность восстановить исходные характеристики после мойки. Короткий прогон на воде отвечает другой задаче — проверяет базовое функционирование.
Собственнику важно видеть годный выпуск за цикл. В него входят пусковые объёмы, остановки, остатки, мойка и фактическая скорость. Технологу нужны ещё и данные о продукте: микробиология, значимые ферменты, вкус и цвет по принятой программе. Эти измерения позволяют обсуждать качество с опорой на результат.
Удачно выбранный пастеризатор даёт производству воспроизводимую обработку и понятный ресурс рабочего цикла. Выбор между пластинами и трубами становится следствием свойств сока, тепловой схемы и планируемого развития ассортимента. Тогда следующую рецептуру предприятие встречает с известными возможностями оборудования и ясной программой её проверки.
Как рассчитать тепловую нагрузку теплообменника
Сколько киловатт потребуется для нагрева или охлаждения потока напитка? Воспользуйтесь нашим калькулятором: задайте расход, свойства продукта, начальную и конечную температуры. Степень рекуперации позволит сравнить варианты возврата тепла.
Рассчитать на отдельной странице
Полная нагрузка — мощность изменения температуры потока. Возвращаемое тепло — расчётная часть, передаваемая вторым потоком. Внешняя нагрузка — остаток для нагревателя или системы охлаждения. При 5000 л/ч, 1,04 кг/л, 3,9 кДж/(кг·К), нагреве 20→90 °C и рекуперации 85% получаются 394,33; 335,18 и 59,15 кВт. Значения нужны для энергетического баланса; поверхность аппарата, пуск и потери рассчитывают следующим этапом.
Источники
- Pasteur L. Études sur le vin, 1866. Каталоги BnF и Science History Institute.
- Dairy Processing Handbook. Heat exchangers. Технический справочник изготовителя: геометрия, теплопередача, рекуперация и выдерживатели. Молочные режимы обработки на соки не переносились.
- Science Museum Group. Seligman’s plate heat exchanger, 1973-499. Коммерческий тип 1923 года, шесть пластин.
- FDA. Questions and Answers on Juice HACCP Regulation. Раздел F, вопросы 34–43. Юрисдикция США.