Заводу воды предстоит выпускать полулитровую бутылку для розницы, полуторалитровую для семейной покупки и несколько партий газированной воды. В коммерческом предложении стоит одна производительность: 6000 бутылок в час. Для производственного плана нужны скорости каждого формата, продолжительность переходов и количество упаковок, которые пройдут контроль и поступят на склад за смену.
Выбор начинается с таблицы ассортимента. В каждой строке указывают воду, объём и чертёж бутылки, укупорку, этикетку, групповую упаковку, размер партии и требуемый выпуск. Затем собирают маршрут от подготовленной воды и пустой тары до устойчивого транспортного пакета. По этой таблице поставщик подтверждает состав оборудования и измеримый результат.
Четыре маршрута воды
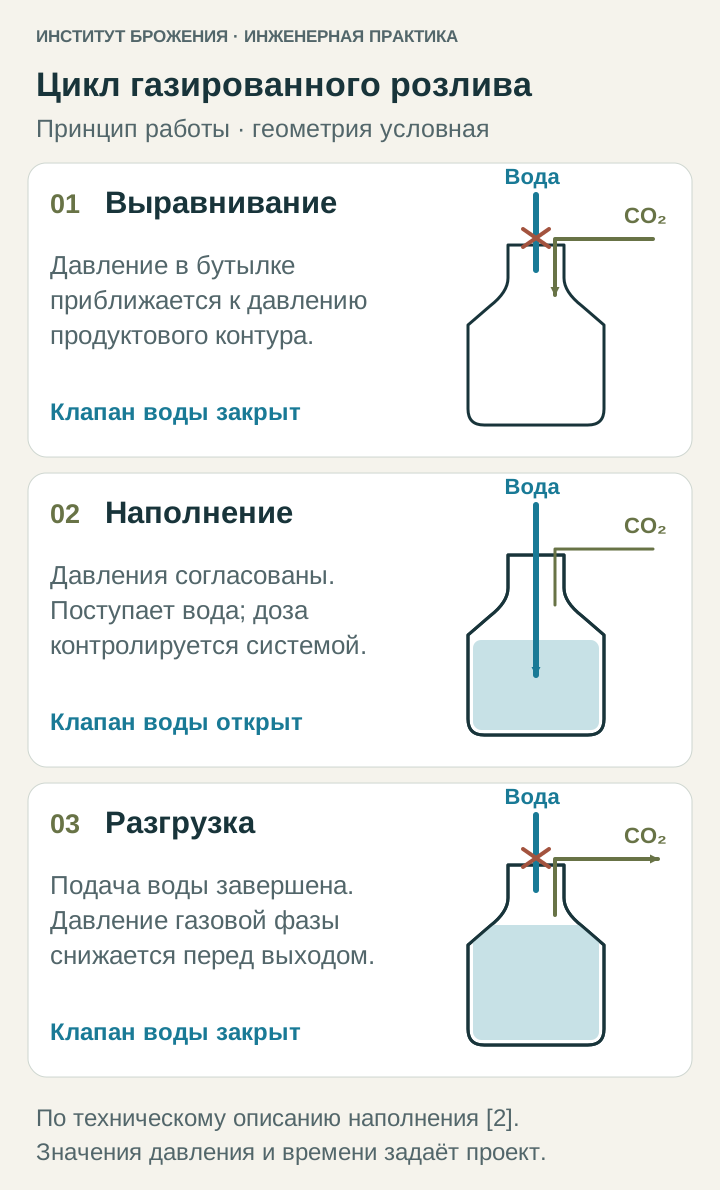
У негазированной воды и воды с CO₂ различается цикл наполнения. Для негазированной воды применяют, в частности, бесконтактный свободноструйный розлив с дозированием по расходомеру. Газированная вода требует согласования давления в таре и продуктовом контуре, наполнения и управляемого сброса давления перед выходом бутылки. Эти принципы подтверждаются техническими описаниями соответствующих наполнителей [1, 2]. Конкретное исполнение выбирают по продукту и упаковке.
| Маршрут | Что определяет комплект | Что проверяют отдельно |
|---|---|---|
| Негазированная вода, одноразовая ПЭТ | Покупная бутылка либо собственный выдув; гигиеническая передача к наполнителю | Качество бутылки, дозирование, чистота тракта, укупорка и устойчивость лёгкой тары |
| Газированная вода, одноразовая ПЭТ | Подготовка газа, насыщение, температурный режим, наполнитель для работы под давлением | CO₂ в закрытой бутылке, потери при сбросе давления, прочность упаковки |
| Вода в одноразовом стекле | Распаллечивание, подготовка бутылки, обращение со стеклом, свой укупорочный узел | Целостность тары, бой и порядок очистки участка, герметичность конкретной пробки |
| Негазированная вода, оборотная тара около 19 л | Приёмка возврата, снятие крышек, сортировка, мойка, санитарная обработка, розлив | Состояние возвращённой бутылки, результат обработки, остатки средств, герметичность |
Стекло для газированной воды также согласуют по допустимому давлению. При выборе оборотного стекла к стеклянному маршруту добавляют самостоятельный цикл возврата и мойки. Материал бутылки, её назначение и способ использования образуют единую спецификацию.
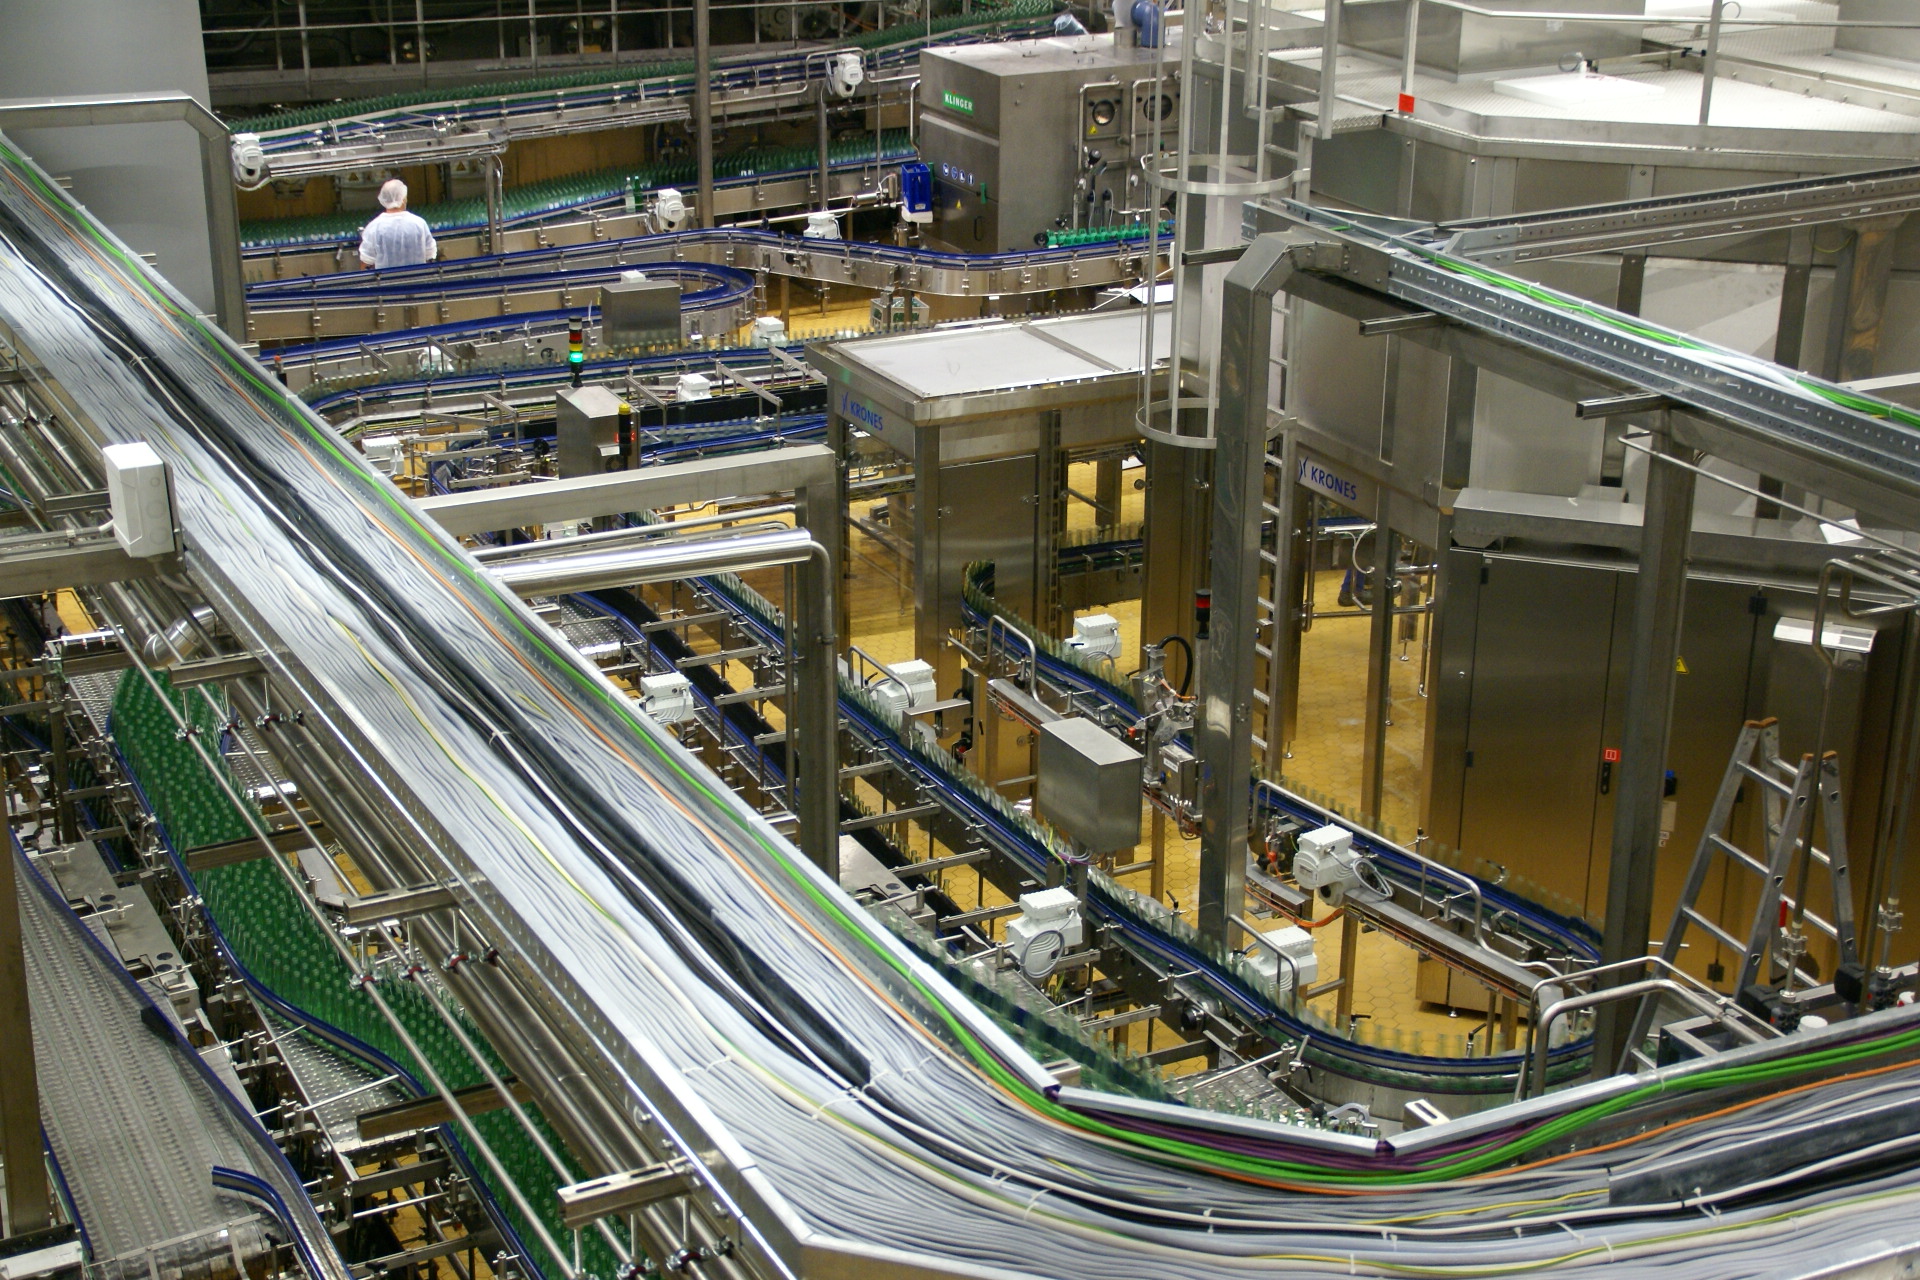
В обзоре универсальной линии разобрана совместимость разных напитков. Здесь рабочая граница уже: сколько выбранной воды выйдет в согласованной упаковке и какие узлы обеспечат этот результат.
Где начинается линия: вода, бутылка и крышка
Границу водоподготовки удобно поставить на точке передачи подготовленной воды. Для неё задают показатели качества, микробиологические критерии, температуру, давление, доступный расход и допустимые колебания. Указывают место отбора проб, режим санитарной обработки соединительного трубопровода и ответственность за разрешение розлива. Развёрнутый подбор водоподготовки выполняют по анализу источника и категории готовой воды; он составляет отдельную проектную задачу.
Буферная ёмкость согласует графики подготовки воды и наполнения. Её полезный запас рассчитывают по разности притока и отбора с учётом разрешённого времени хранения воды. Для газированной воды отдельно определяют положение буфера относительно насыщения: ёмкость под давлением и атмосферная ёмкость выполняют разные функции. Объём резервуара сам по себе оставляет открытыми вопросы санитарии, вентиляции, перемешивания и повторного запуска.
В ЕАЭС профильным документом для упакованной питьевой воды является ТР ЕАЭС 044/2017; официальная карточка ЕЭК содержит регламент и перечень изменений [9]. Категорию воды и применимые требования фиксируют до задания обработки. Отнесение продукта к конкретной категории, допуски и документы подтверждения соответствия разбирают по актуальным официальным текстам для проекта.
Для упаковки нужны чертежи бутылки и венчика горловины, спецификация крышки, образцы материалов и варианты допустимых поставщиков. Проверяют сочетание всех трёх элементов: горловины, крышки и укупорочной головки. Входной контроль сохраняет связь дефекта с партией упаковки, а производственный контроль показывает, что произошло после прохождения линии.
Собственный выдув или готовая ПЭТ-бутылка
Покупная бутылка поступает на склад уже объёмной. В проект включают её разгрузку, защищённое хранение, подачу и подготовку перед наполнением. Собственный выдув переносит часть этих задач в цех: появляются преформы, нагрев, пресс-формы, охлаждение и сжатый воздух требуемого качества и давления.
При раздельном расположении выдува и розлива между машинами предусматривают передачу пустых бутылок. При блочной компоновке выдув, наполнение и укупорку объединяют в одном комплексе; существуют исполнения, в которых такая передача позволяет обойтись без отдельного ополаскивателя [3]. Это характеристика конкретной подтверждённой конструкции. Состав обработки покупной бутылки и требования к блоку задают отдельно.
Для выдува запрашивают рабочую скорость на каждой преформе и форме, расход воздуха, условия охлаждения и перечень контроля бутылки. При изменении объёма одновременно меняются нагрев, цикл формования и механическая устойчивость тары. Уменьшение массы бутылки проверяют на всей линии, включая подпор на конвейере, укупорку, групповую упаковку и паллету.
История технологии
Как растяжение ПЭТ связало тару с машиной
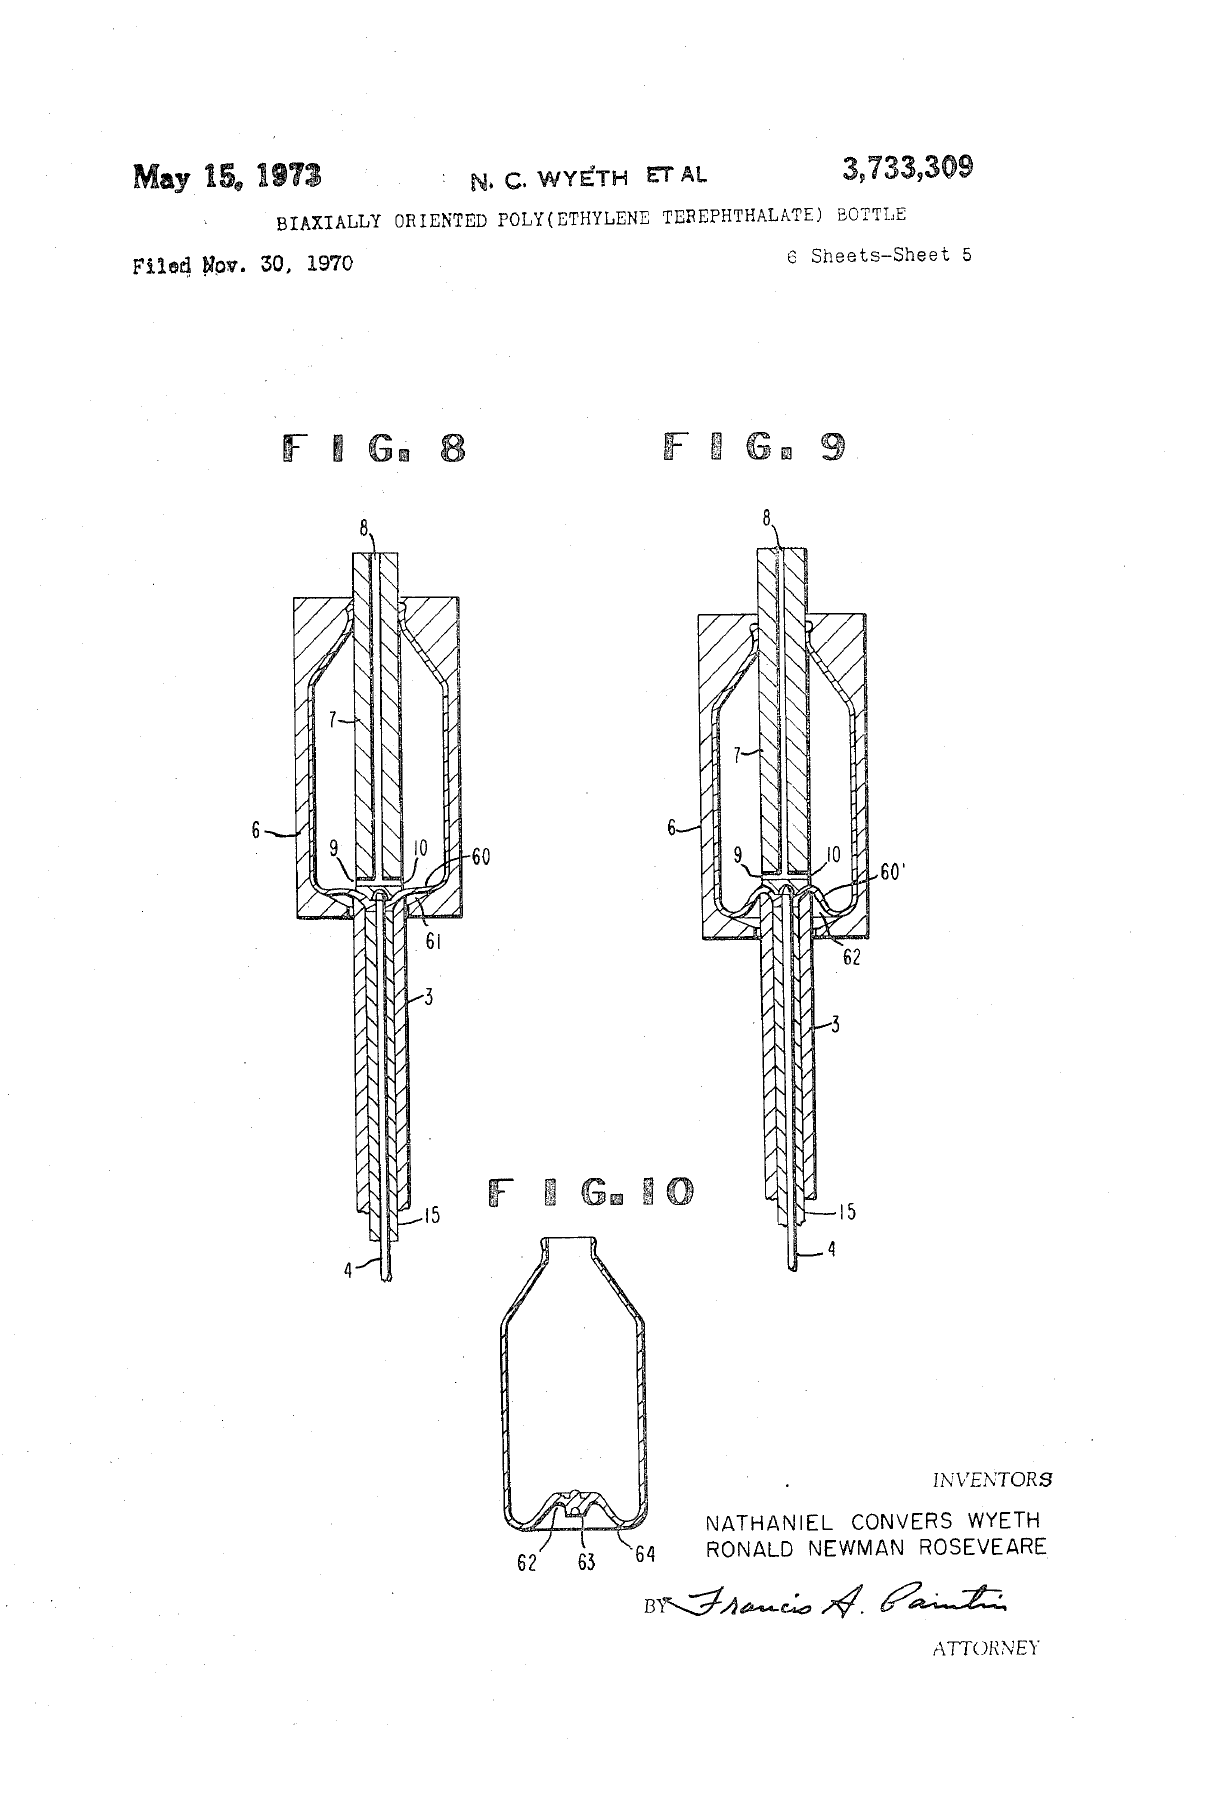
15 мая 1973 года был опубликован патент US 3733309 «Biaxially oriented poly(ethylene terephthalate) bottle». В оригинальном документе указаны Натаниэль Конверс Уайет и Рональд Ньюман Роузвир. Предмет патента — двуосно ориентированная ПЭТ-бутылка, пригодная для удержания жидкостей под давлением [6]. На пятом листе рядом с узлами формования показан получаемый сосуд. Эта история связана с конкретным инженерным решением: свойства упаковки формируются вместе с её геометрией и способом изготовления. Поэтому испытательный комплект современной линии включает настоящую преформу и бутылку. Архивный лист сохраняет конструкцию своего времени; рабочий процесс выбранного выдувного автомата проверяют по его документации. Допустимое давление современной бутылки задаёт её собственная спецификация. Проверка тары продолжается после выдува, при наполнении, укупорке и транспортировании.
Розлив, укупорка и контроль готовой бутылки
У наполнителя проверяют диапазон объёмов, температуру воды и способ дозирования. Если применён электромагнитный расходомер, отдельно согласуют пригодность измерения для проводимости подготовленной воды. В технических описаниях существуют варианты с индуктивным и массовым измерением [1, 2]; выбор прибора требует подтверждения на своём продукте.
Для газированной воды в рабочую карту включают температуру на входе, содержание CO₂, давление и программу сброса давления. Параметры охлаждения перед насыщением связывают с розливом: изменение температуры меняет условия удержания газа. Нужный результат проверяют в закрытой упаковке после согласованной выдержки. Контроль охватывает устойчивый выпуск, начало партии и повторный запуск после остановки.
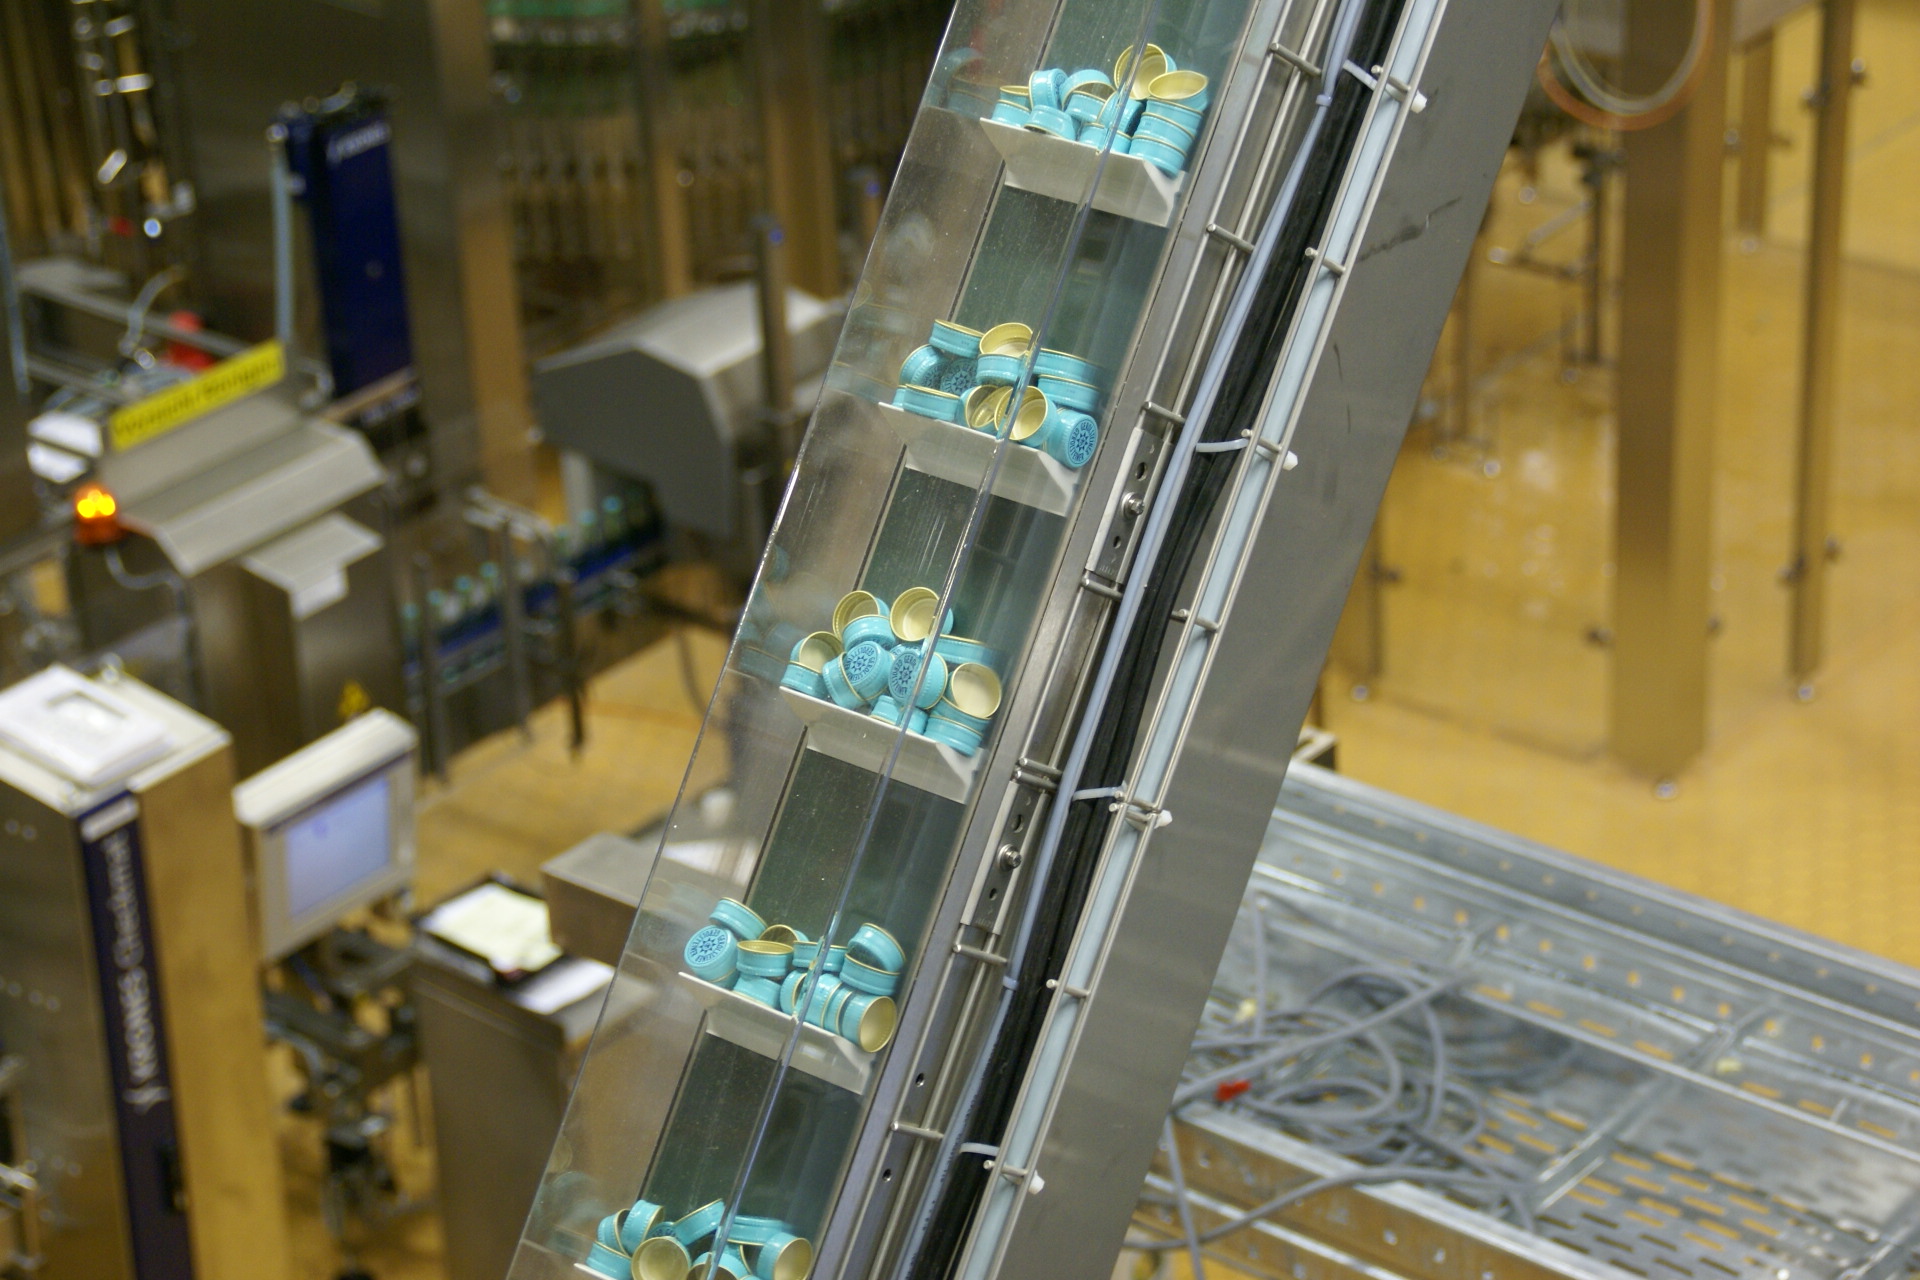
После укупорки проверяют согласованные параметры крышки, герметичность, наличие и состояние контрольного кольца, где оно предусмотрено. Момент открывания измеряют по заданной методике и через установленный интервал после укупорки. Его сравнивают со спецификацией упаковки вместе с результатом испытания герметичности. Для кроненпробки или алюминиевой винтовой крышки требуется собственная измерительная оснастка.
Инспекция получает конкретные задачи: выявить отсутствующую крышку, недопустимое наполнение, повреждённую тару или ошибку оформления. Для каждого вида дефекта указывают метод обнаружения, контрольный образец и действие отбраковщика. Тест завершают проверкой физического удаления бутылки и записи события. Микробиологический контроль ведут отдельной программой: камера инспектора оценивает только доступные ей признаки.
История технологии
Почему крышке понадобилась своя горловина
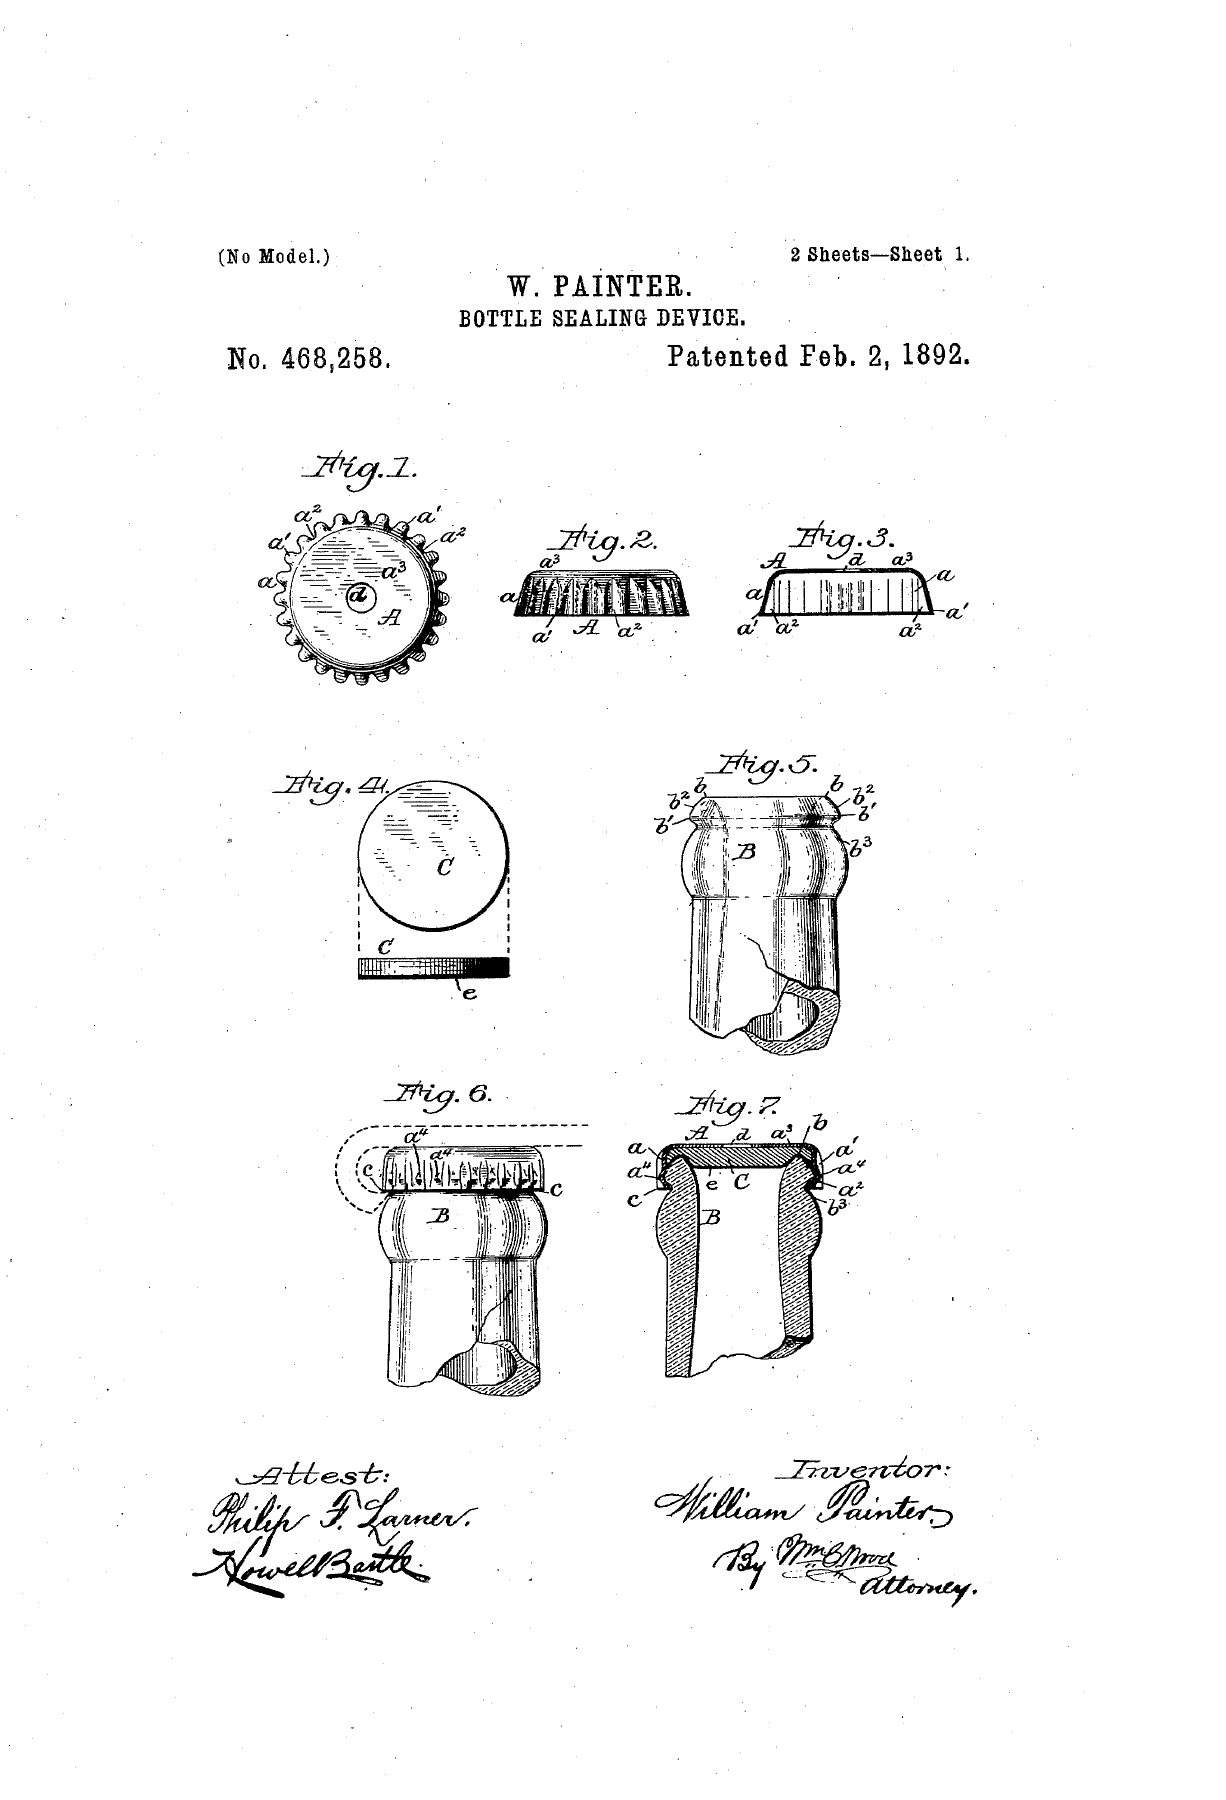
Уильям Пейнтер получил патент US 468258 на бутылочное укупорочное устройство 2 февраля 1892 года [7]. На листе видны гофрированный металлический колпачок, уплотняющая деталь и профиль горловины. В историческом описании Американского общества инженеров-механиков отдельно отмечено требование к форме верха бутылки: зацепление крышки зависело от выполненного на горловине профиля. Изобретателю пришлось добиваться согласованного исполнения бутылок у стекольных производителей [8]. Для сегодняшнего завода это узнаваемый вопрос совместимости. Чертёж венчика, спецификация укупорочного средства и параметры головки поступают на согласование одним комплектом. Разрез в нижней части архивного листа показывает соединение элементов. Современную пару бутылки и крышки также проверяют по размерам, состоянию после укупорки и измеренному результату герметичности.
Оборотная тара 19 л: собственная санитарная цепочка
На возврате предприятие получает бутылки с разной историей использования. Проект начинается с критериев приёмки, выделения непригодной тары и организации потоков грязной и обработанной бутылки. Затем следуют снятие старой крышки, необходимая наружная очистка, внутренняя мойка, санитарная обработка, контроль и передача к наполнению. Комбинированные моечно-розливные машины для пятигаллонной тары подтверждают существование такого самостоятельного класса оборудования [5].

Режим мойки связывают с материалом бутылки, характером загрязнений и разрешёнными средствами. В испытания включают представительную возвратную тару, параметры обработки, контроль остатков средств и микробиологическую проверку. Пригодность загрязнённой бутылки к возврату определяют по утверждённым критериям. Эффективность мойки подтверждают на принятой таре и согласованной нагрузке.
Производительность считают по полному циклу. В него входят труд на сортировке и загрузке, подача новых крышек, отвод брака и размещение наполненных бутылей. Для расчёта воды используют фактический номинальный объём: обозначение «5 галлонов» и привычное «19 л» проверяют по спецификации. Логистика возврата, запас бутылей и время оборота определяют доступность тары наравне с возможностями моечной машины.
Как получить сменный выпуск по каждому формату
Производительность в бутылках в час относится к определённой таре и режиму. Пересчёт в объёмный расход прост: q = n × V, где n — бутылок/ч, V — л/бутылку, q — л/ч. При одинаковых 6000 бутылок/ч полулитровый формат потребует 3000 л/ч, полуторалитровый — 9000 л/ч. Возможность машины выдержать вторую скорость подтверждают отдельно.
Рассмотрим учебную смену длительностью 480 минут. На подготовку и санитарные операции выделены 45 минут, на переход между форматами — 35 минут, на завершение работы — 20 минут. Эти интервалы взаимно исключаются. Остаётся 380 минут производственных окон: 220 минут для 0,5 л и 160 минут для 1,5 л. Условные рабочие скорости различаются.
| Показатель | ПЭТ 0,5 л | ПЭТ 1,5 л |
|---|---|---|
| Производственное окно, мин | 220 | 160 |
| Остановки внутри окна, мин | 20 | 16 |
| Время движения, мин | 200 | 144 |
| Подтверждённая скорость в движении, бутылок/ч | 6000 | 4000 |
| Наполнено бутылок | 20 000 | 9600 |
| Отбраковано, бутылок | 200 | 96 |
| Годных бутылок | 19 800 | 9504 |
| Номинальный объём в годной продукции, л | 9900 | 14 256 |
Формула по каждому формату: Nгод = n × (Tокна − Tостановок) / 60 − Nбрака. Результат смены — 29 304 годные бутылки, или 24 156 л по номинальному объёму. Доля брака 1% принята для обучения. Все скорости и длительности также условные; они объясняют расчёт и состав исходных данных.

В производстве отдельно учитывают замедления. Если часть времени машина работает с другой скоростью, количество суммируют по интервалам. Остановку, уже включённую в журнал времени, повторно как потерю скорости не вычитают. OEE можно рассчитать по определённой базе времени [4]; дополнительное умножение приведённого выпуска на произвольно выбранный OEE повторит уже учтённые потери.
Баланс воды требует ещё одного шага. Если в этом примере среднее превышение номинального наполнения равно 2 мл для 0,5 л и 3 мл для 1,5 л, в годные бутылки попадёт дополнительно 68,112 л. Если то же наполнение принять для 296 отбракованных бутылок, с ними уйдёт 244,688 л. При условных 180 л пусковых и сливных потерь подача продукта составит 24 648,8 л. Вода на мойку и ополаскивание считается отдельно. Избыточное наполнение расходует продукт и при успешно принятой упаковке.
Конец линии задаёт темп всему участку
Этикетировщик, контроль кодов, групповая упаковка и паллетирование получают собственные скорости для каждого формата. Для блока из шести бутылок 6000 бутылок/ч соответствуют 1000 упаковок/ч. При переходе на другую укладку меняются число групп и работа упаковщика. Для холодной бутылки условия нанесения этикетки проверяют с учётом конденсата и выбранных материалов.
Конвейер передаёт тару; накопитель даёт время на краткую остановку соседней машины. При входящем потоке 6000 бутылок/ч и двухминутной остановке упаковщика понадобится 200 свободных мест. Чтобы затем убрать эти 200 бутылок при продолжающемся розливе, упаковщик со скоростью 7200 бутылок/ч должен отработать десять минут: запас скорости равен 1200 бутылок/ч. Это идеализированный расчёт без разгона и дополнительных остановок.

Физическая вместимость стола и доступное свободное место различаются. В задании указывают рабочее заполнение, допустимый подпор, устойчивость бутылки и реакцию автоматики. Принципы накопления и восстановления потока описаны в отраслевой работе по регулированию линий [4]. Более подробная схема резервов скорости приведена в статье о линии розлива пива; расчётные параметры для воды получают на её собственной таре.
Инженерные ресурсы и санитарные операции
В ведомости ресурсов разделяют продуктовую воду, воду для санитарных операций, воздух для выдува и приводов, CO₂, электричество, холод, тепло и отвод стоков. По каждой среде фиксируют качество, параметры в точке подключения, средний расход и пик. Для воздуха указывают базу расхода и условия приведения: одинаковое число кубометров при разных условиях описывает разное количество газа.
Мощности проверяют на совместном режиме потребителей. Выдув, наполнитель и упаковщик могут работать одновременно, а санитарный цикл — совпасть с подготовкой соседнего участка. Для холода учитывают температуру поступающей воды и требуемую температуру перед насыщением. Вопросы сезонной нагрузки разобраны в материале о холодильном оборудовании для напитков.
Санитарный маршрут охватывает резервуары, трубопроводы, наполнитель, подачу крышек, наружные поверхности и дренажи. Возможности CIP-станции увязывают с обслуживаемыми контурами и расписанием. Время обработки включают в производственный календарь, а готовность к выпуску подтверждают по программе предприятия. Режимы санитарной обработки зависят от конструкции, материалов и задачи; их оформляют отдельной согласованной процедурой.
Что подписать до покупки и измерить при приёмке
К техническому заданию прикладывают матрицу форматов, план смены, чертежи упаковки и ведомость ресурсов. В спецификации отмечают каждую границу поставки: приём воды, выдув или подача бутылки, подготовка тары, розлив, укупорка, инспекция, этикетка, кодирование, упаковка, конвейеры, накопители и паллетирование. Для отдельно приобретаемого узла назначают ответственного за стык и проверку совместной работы.
Программа приёмки задаёт продолжительность прогона и точку счёта годной продукции. На своей таре и крышке одновременно проверяют скорость, наполнение, укупорку, отбраковку и расход ресурсов. Для газированной воды добавляют температуру и CO₂ в закрытой бутылке; для оборотной тары — проверку результата мойки. Порядок выборки охватывает разные позиции наполнителя и укупорщика. Допуски, приборы и методики согласуют до испытания.
В программу включают переход на второй формат и повторный запуск после согласованной остановки. Время переналадки отсчитывают от последней годной бутылки предыдущего формата до устойчивой серии годных бутылок следующего. Отдельно записывают потраченные материалы, число сотрудников и используемый инструмент. Заводские испытания показывают работу поставленного комплекта, испытания на площадке подтверждают его взаимодействие с реальными ресурсами и смежными участками.
Для сравнения предложений собственнику нужны стоимость установленного участка и годовой полезный выпуск по ассортименту. В расчёт включают упаковку, ресурсы, труд, форматные комплекты, обслуживание и измеренные потери. Технолог получает рабочие режимы и способы их проверки. Согласованная программа приёмки связывает обе задачи в один проверяемый результат.
Институт Брожения помогает сформировать состав линии розлива воды и требования к её испытаниям. Для первого обсуждения достаточно перечня форматов, плана выпуска и имеющихся предложений поставщиков.
Источники
- Техническое описание бесконтактного свободноструйного наполнения негазированной воды в ПЭТ. Разделы о принципе клапана и измерении расхода. Данные изготовителя; полные реквизиты в редакционном досье.
- Техническое описание объёмного наполнения газированной и негазированной воды в ПЭТ. Раздел о предварительном повышении давления, наполнении и разгрузке. Данные изготовителя; полные реквизиты в редакционном досье.
- Техническое описание интегрированного блока выдува, наполнения и укупорки. Разделы о компоновке и передаче тары. Данные изготовителя; полные реквизиты в редакционном досье.
- Law R., Zenith Global. Line Regulation and Accumulation. Отраслевой технический обзор, подготовленный для изготовителя оборудования. 02.09.2019, документ 11914r1v4.0, разделы 2.3–2.4.
- Техническое описание моечно-розливного комплекса для пятигаллонной оборотной тары. Состав обработки и стандартные функции. Данные изготовителя; полные реквизиты в редакционном досье.
- Wyeth N. C., Roseveare R. N. Biaxially oriented poly(ethylene terephthalate) bottle. Патент США 3733309, 15.05.1973. Титульный лист и аннотация.
- Painter W. Bottle-sealing device. Патент США 468258, 02.02.1892. Описание и рисунки.
- ASME. The Crown Cork Cap and the Crown Soda Machine, 1892 and 1898. Материалы исторического инженерного памятника, 25.05.1994, с. 1–2.
- ЕЭК. Официальная карточка ТР ЕАЭС 044/2017 «О безопасности упакованной питьевой воды, включая природную минеральную воду». Сведения о вступлении в силу и изменениях, проверены 15.11.2026.